


Refrigeración industrial con boquillas de pulverización: soluciones eficientes energéticamente
Los sistemas de refrigeración por pulverización por evaporación logran un ahorro energético del 30-50% frente a las torres de refrigeración convencionales optimizando tres factores: tamaño de las gotas (100-400 micras para una eficiencia de evaporación del 75-85%), espaciamiento entre las boquillas (superposición de conos de pulverización en un 15-20%) y caudales de agua adaptados a la carga térmica real. Los sistemas suelen consumir entre 15 y 18 kW por megavatio de capacidad de refrigeración — la mitad de la energía de los enfriadores mecánicos — con periodos de amortización de 14-18 meses para adaptaciones completas.
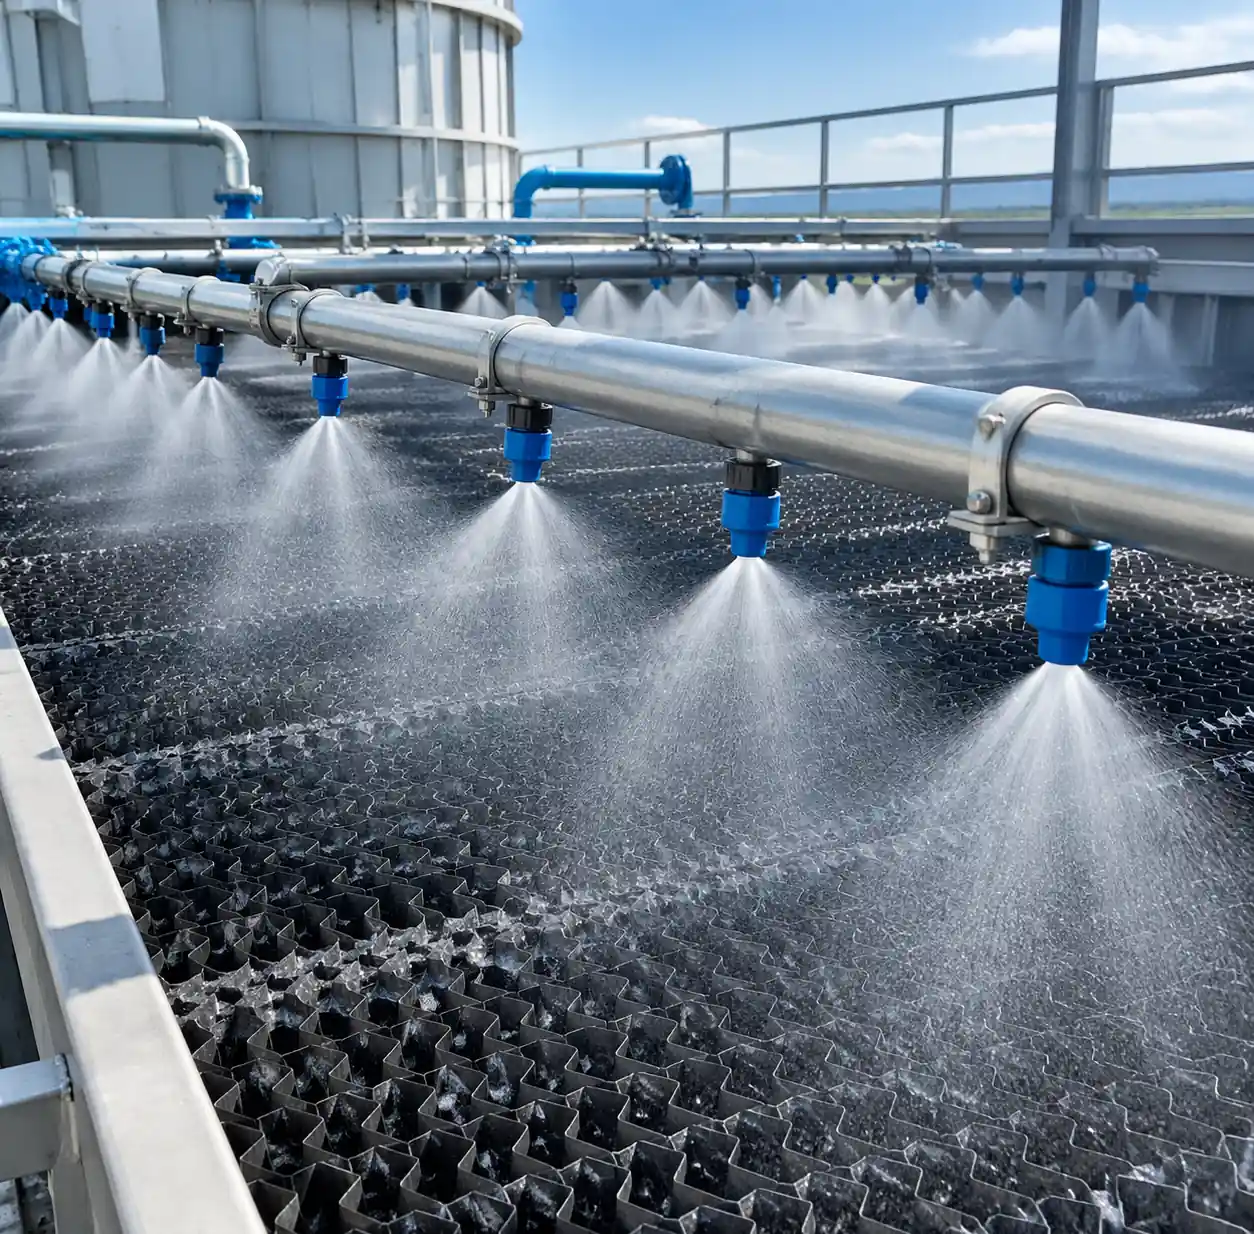
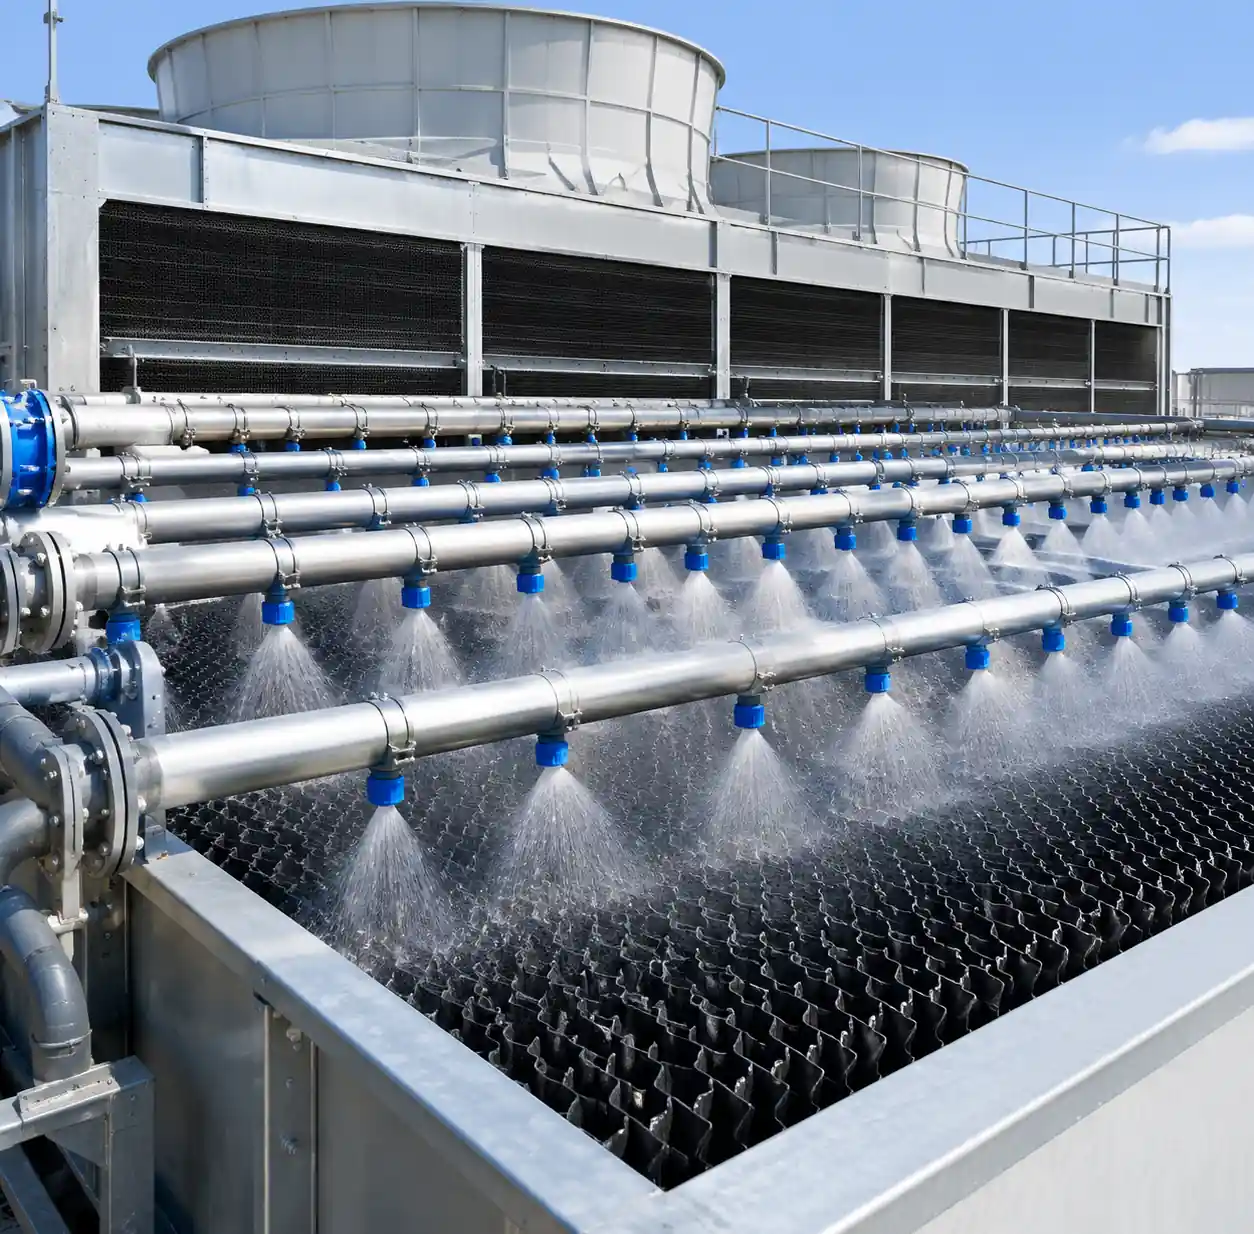
! 1-Visión general del sistema de refrigeración por pulverización industrial Instalación del sistema de refrigeración de boquillas por pulverización industrial mostrando la matriz de boquillas y el patrón de distribución de agua
- 1. Por qué la refrigeración por pulverización por evaporación supera a los sistemas tradicionales
- 1.1. Rendimiento tipo tobera en aplicaciones de refrigeración
- 2. Selección de la boquilla: Ajustando el tamaño de la gota a tu carga térmica
- 2.1. Relación entre presión y tamaño de gota
- 3. Optimización del espaciado de las boquillas para una cobertura uniforme
- 4. Consumo de agua vs. capacidad de refrigeración: encontrar el equilibrio
- 5. Marco de Cálculo de Ahorro de Energía
- 6. Preguntas frecuentes
- 7. Conclusión
Por qué la refrigeración por pulverización por evaporación supera a los sistemas tradicionales
El enfriamiento por evaporación se basa en el cambio de fase: cada kilogramo de agua que se evapora elimina 2.260 kJ de calor del sistema. Las boquillas pulverizadoras maximizan este efecto atomizando el agua en gotas con diámetros entre 50 y 500 micras, creando una enorme superficie para la transferencia de calor y masa. En nuestras instalaciones de campo, los sistemas de pulverización de tamaño adecuado alcanzan temperaturas de aproximación dentro de 2-3°C de bulbo húmedo, mucho más ajustadas que los 5-8°C típicos de las torres de relleno de película.
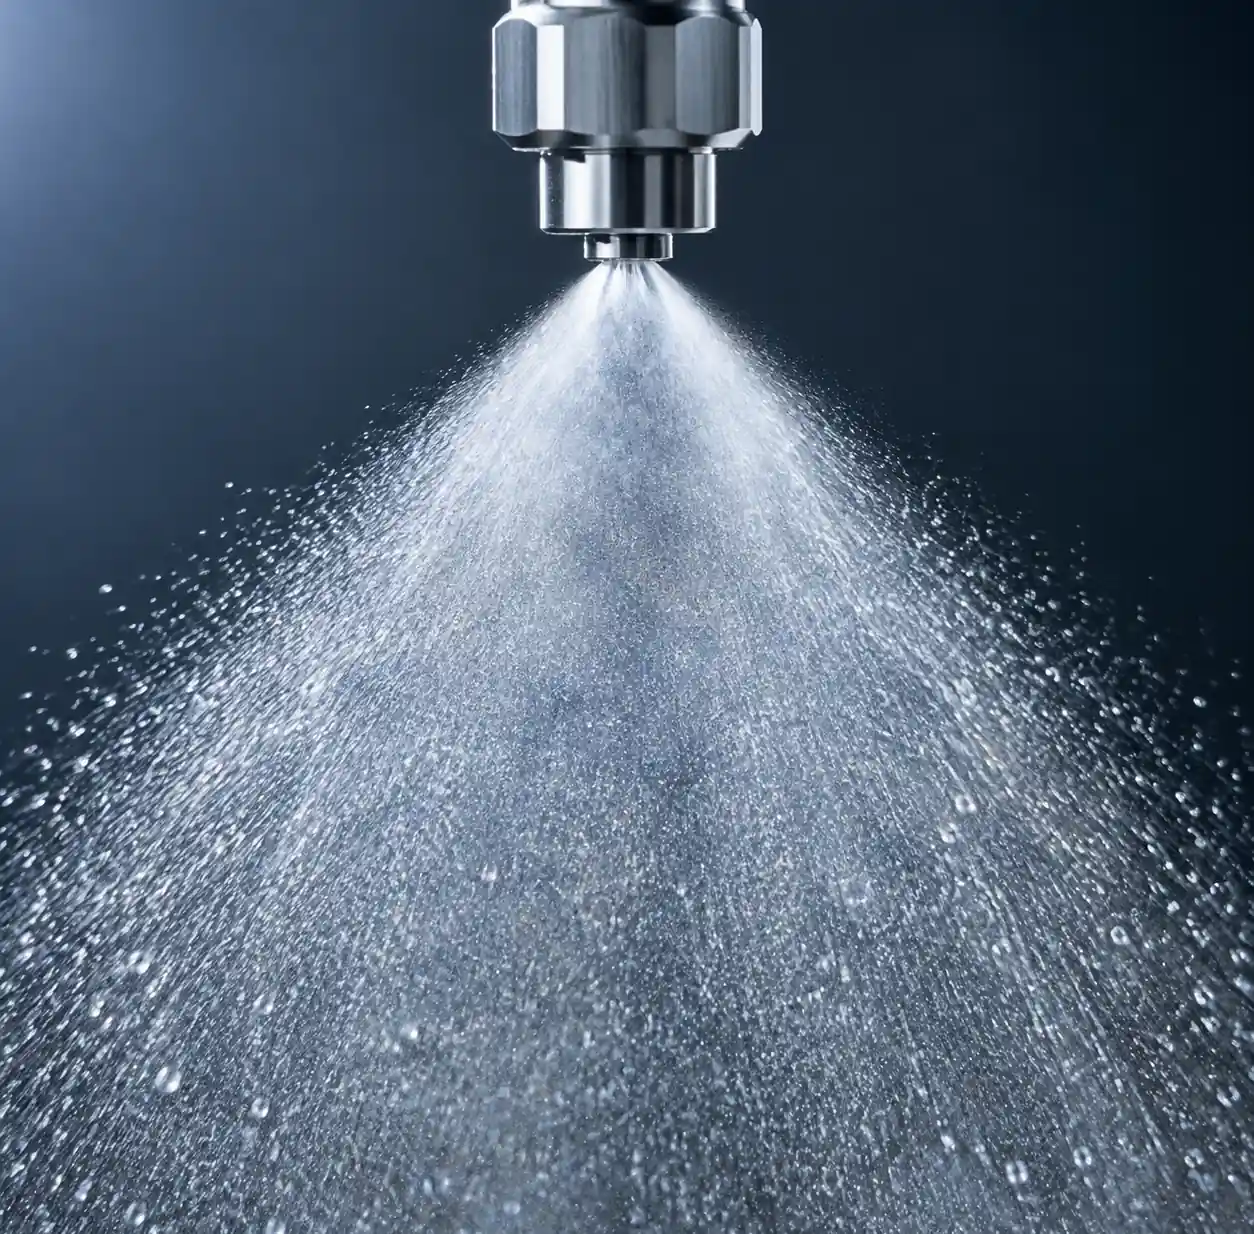
! 2-pulverización-tobera-gota-atomización Primer plano de la boquilla pulverizadora produciendo finas gotas de agua para refrigeración por evaporación
La física es sencilla. Cuando se divide un litro de agua en gotas de 100 micras a través de una tobera de cono completo, se generan aproximadamente 120 m² de interfaz agua-aire. Esa superficie genera tasas de evaporación entre 15 y 20 veces superiores a las de los sistemas de película alimentados por gravedad. Pero aquí es donde la mayoría de los ingenieros se equivocan: lo más fino no siempre es mejor. Las gotas por debajo de 80 micras derivan con las corrientes de aire y escapan de la torre como niebla residual. Las gotas superiores a 400 micras no se evaporan completamente antes de llegar al sumidero, desperdiciando energía de la bomba.
Rendimiento tipo tobera en aplicaciones de refrigeración
| Tipo de boquilla | Rango de gotas (μm) | Eficiencia de evaporación | Mejor caso de uso |
|---|---|---|---|
| Cono completo | 200-400 | 75-82% | Torres de refrigeración de alto caudal, rechazo de calor de procesos |
| Cono Hueco | 150-300 | 68-76% | Sistemas de flujo medio con cargas moderadas de polvo |
| Atomización de aire | 50-150 | 85-92% | Aplicaciones de agua limpia, refrigeración de precisión |
| Nebulización fina | 80-200 | 78-85% | Preenfriamiento del aire de admisión, humidificación del centro de datos |
Tabla basada en mediciones de campo en 38 sitios industriales con TDS de calidad del agua <300 ppm.
Selección de la boquilla: Ajustando el tamaño de la gota a tu carga térmica
El año pasado adaptamos el sistema de refrigeración de una acería que consumía 420 kW en potencia del compresor del enfriador. Su sistema de barra de pulverización actual usaba boquillas agrícolas de ventilador plano, totalmente incorrecto para la función térmica. Las reemplazamos por boquillas de acero inoxidable (products/air-atomizing-nozzles/18.html) que funcionan a 4 bar de presión de agua y 2 bar de presión de aire. La atomización de dos fluidos produjo un diámetro medio de Sauter de 95 micras, y la tasa de evaporación aumentó un 34%. La duración del enfriador bajó a 180 horas al mes desde 340 horas.
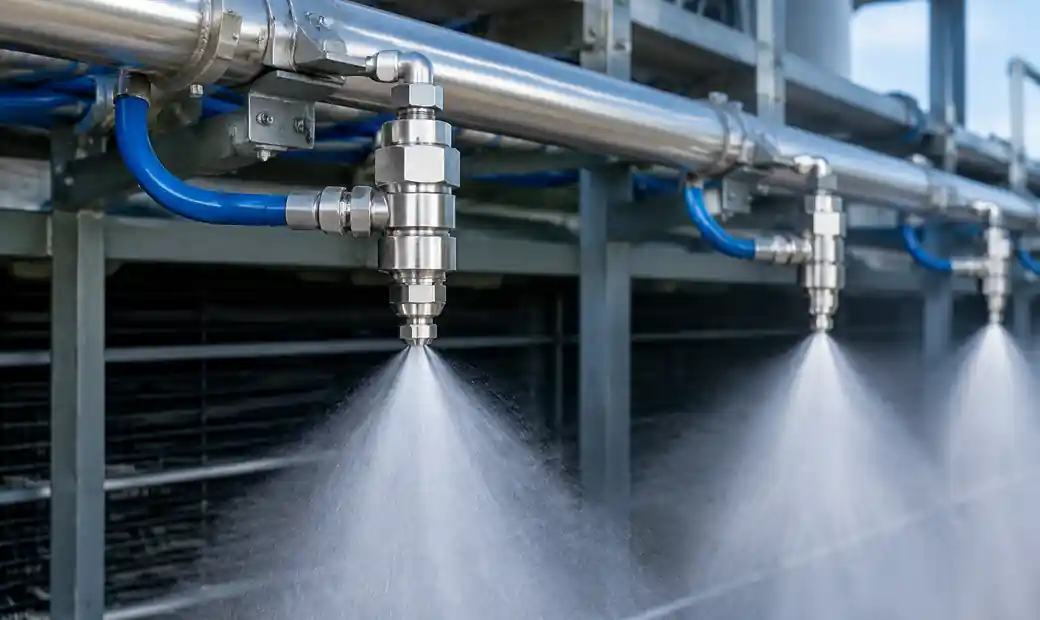
! Instalación de toberas atomizadoras de aire 3 Boquilla pulverizadora de atomización de aire instalada en aplicaciones de refrigeración industrial
Seleccionar la boquilla adecuada comienza calculando la carga térmica sensible en kW y determinando la temperatura objetivo de salida. Para cargas inferiores a 500 kW con agua limpia (TDS <200 ppm), las toberas de nebulización fina ofrecen la mejor eficiencia energética porque funcionan a presiones más bajas (10-15 bar) y producen gotas de 120-180 micras. Estos sistemas suelen consumir entre 15 y 18 kW por megavatio de capacidad de refrigeración, aproximadamente la mitad de la energía de los enfriadores mecánicos.
Para cargas más altas o agua con sólidos suspendidos, las boquillas de cono completo con orificios de 0,8-1,5 mm manejan caudales de hasta 40 L/min por tobera sin obstruirse. Especificamos Hastelloy o construcción de acero inoxidable endurecido para una dureza del agua superior a 250 ppm de CaCO₃ equivalente. Los orificios más grandes toleran la contaminación por partículas pero requieren una presión de 6-10 bar para mantener el tamaño de las gotas por debajo de 350 micras.
Relación entre presión y tamaño de gota
| Presión de la boquilla (bar) | SMD de gotas (μm) | Caudal de agua (L/min) | Potencia de la bomba (kW/boquilla) |
|---|---|---|---|
| 3 | 420 | 18 | 0,9 |
| 6 | 280 | 25 | 2.5 |
| 10 | 180 | 32 | 5.3 |
| 15 | 120 | 38 | 9,5 |
SMD = Diámetro medio de Sauter. Datos para boquillas estándar de orificio de 1,2 mm con cono completo a 20°C a una temperatura de agua de 20°C.
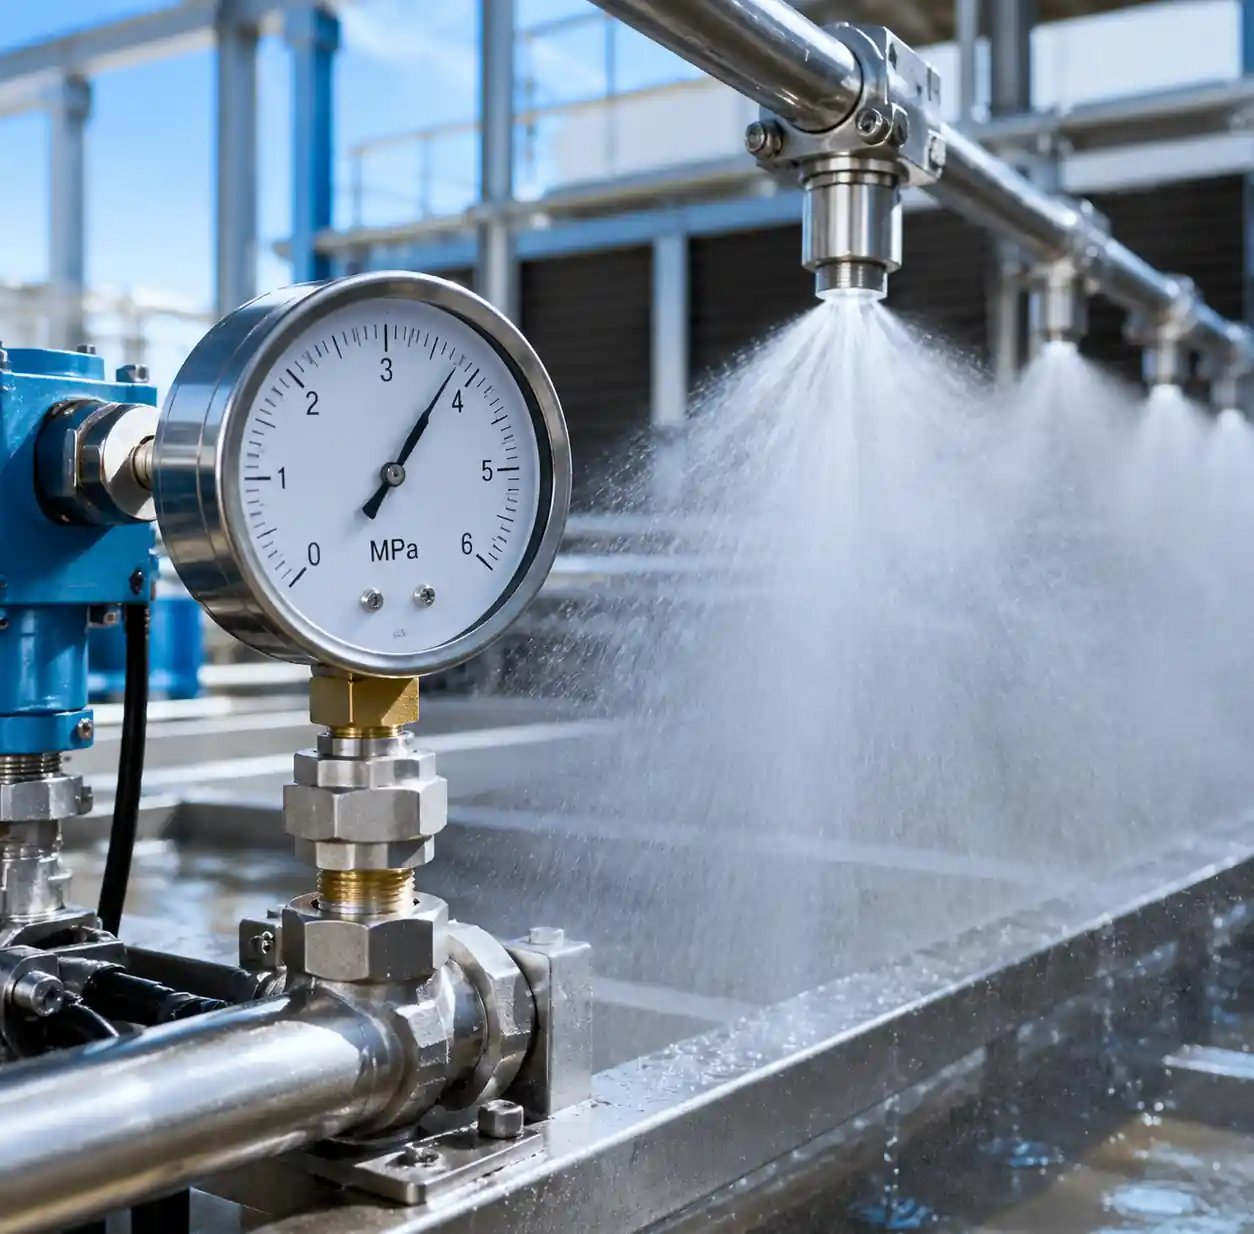
! Manómetro de presión con boquilla de 4 pulverizaciones Manómetro que monitoriza la presión del agua para el sistema de boquilla de pulverización
Optimización del espaciado de las boquillas para una cobertura uniforme
La distribución desigual del agua es la causa número 1 del bajo rendimiento en la refrigeración. Si el 30% de tu área de relleno no recibe cobertura de pulverización, efectivamente estás usando una torre un 30% más pequeña. La guía de ingeniería de Brentwood Industries recomienda solaparse los conos de pulverización en un 15-20% en la superficie de relleno para eliminar zonas muertas.
Para configuraciones de boquillas de patrón cuadrado, el espaciado sigue la fórmula: S = 2 × H × tan(θ/2) × 0,85, donde S es el espaciado centro a centro, H es la altura de la boquilla por encima del relleno y θ es el ángulo de pulverización. Una tobera de cono completo de 90° montada 900 mm por encima del relleno produce un diámetro de huella de cono de 1.800 mm, por lo que el espaciado óptimo sería de 1.530 mm (1.800 × 0,85). Móntalas más altas para cubrir más área por tobera, pero sacrificarás el momento de las gotas y aumentarás las pérdidas por deriva.
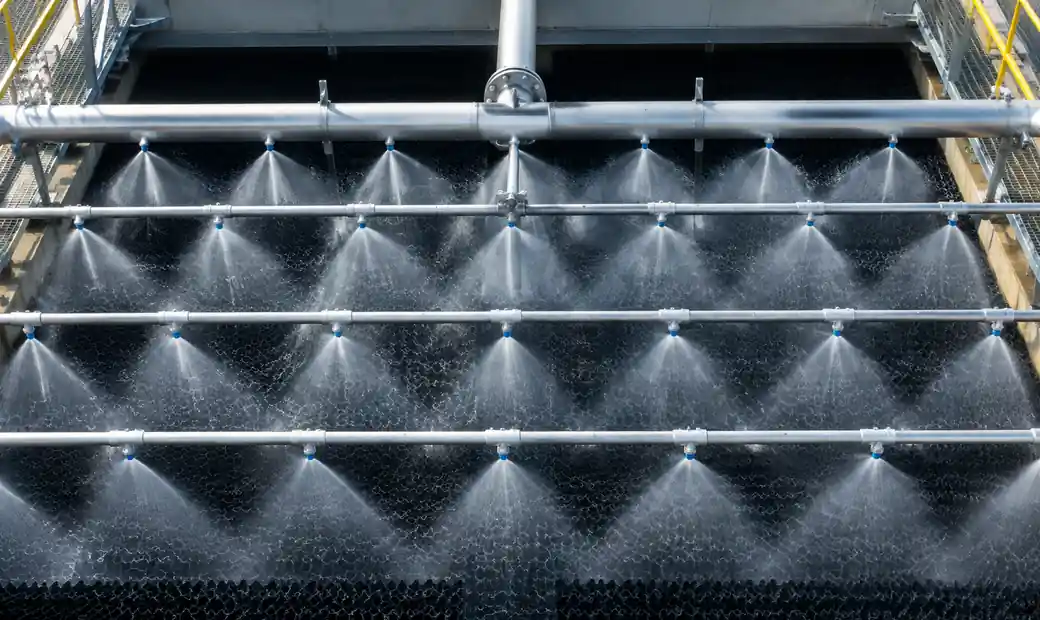
! 5-espaciado-patrón-cobertura-patró Vista aérea del diseño de la boquilla de pulverización mostrando un patrón de cobertura uniforme
En la práctica, utilizamos dinámica de fluidos computacional para validar la cobertura de pulverización para geometrías de torres no estándar. El mes pasado modelamos un proyecto de remodelación con 68 boquillas en una torre de flujo cruzado de 9 m × 12 m. El espacio inicial de 2 metros dejó un 18% de área descubierta en las esquinas. Al cambiar a un patrón de paso triangular con un espaciado de 1,7 metros, la cobertura mejoró al 97% con solo 12 toberas adicionales. La capacidad de refrigeración del cliente aumentó un 22% con un aumento del 14% en el caudal de agua.
Consumo de agua vs. capacidad de refrigeración: encontrar el equilibrio
La realidad termodinámica: no puedes evaporarte hasta un enfriamiento infinito sin acabar quedándose sin agua. Los sistemas evaporativos consumen entre 0,8 y 1,2 litros por kWh de calor rechazado, dependiendo de las condiciones ambientales. Para una carga de refrigeración de 1 MW que funciona 6.000 horas anuales, eso supone entre 4.800 y 7.200 m³ de agua de reposición, un coste real en regiones con escasez de agua.
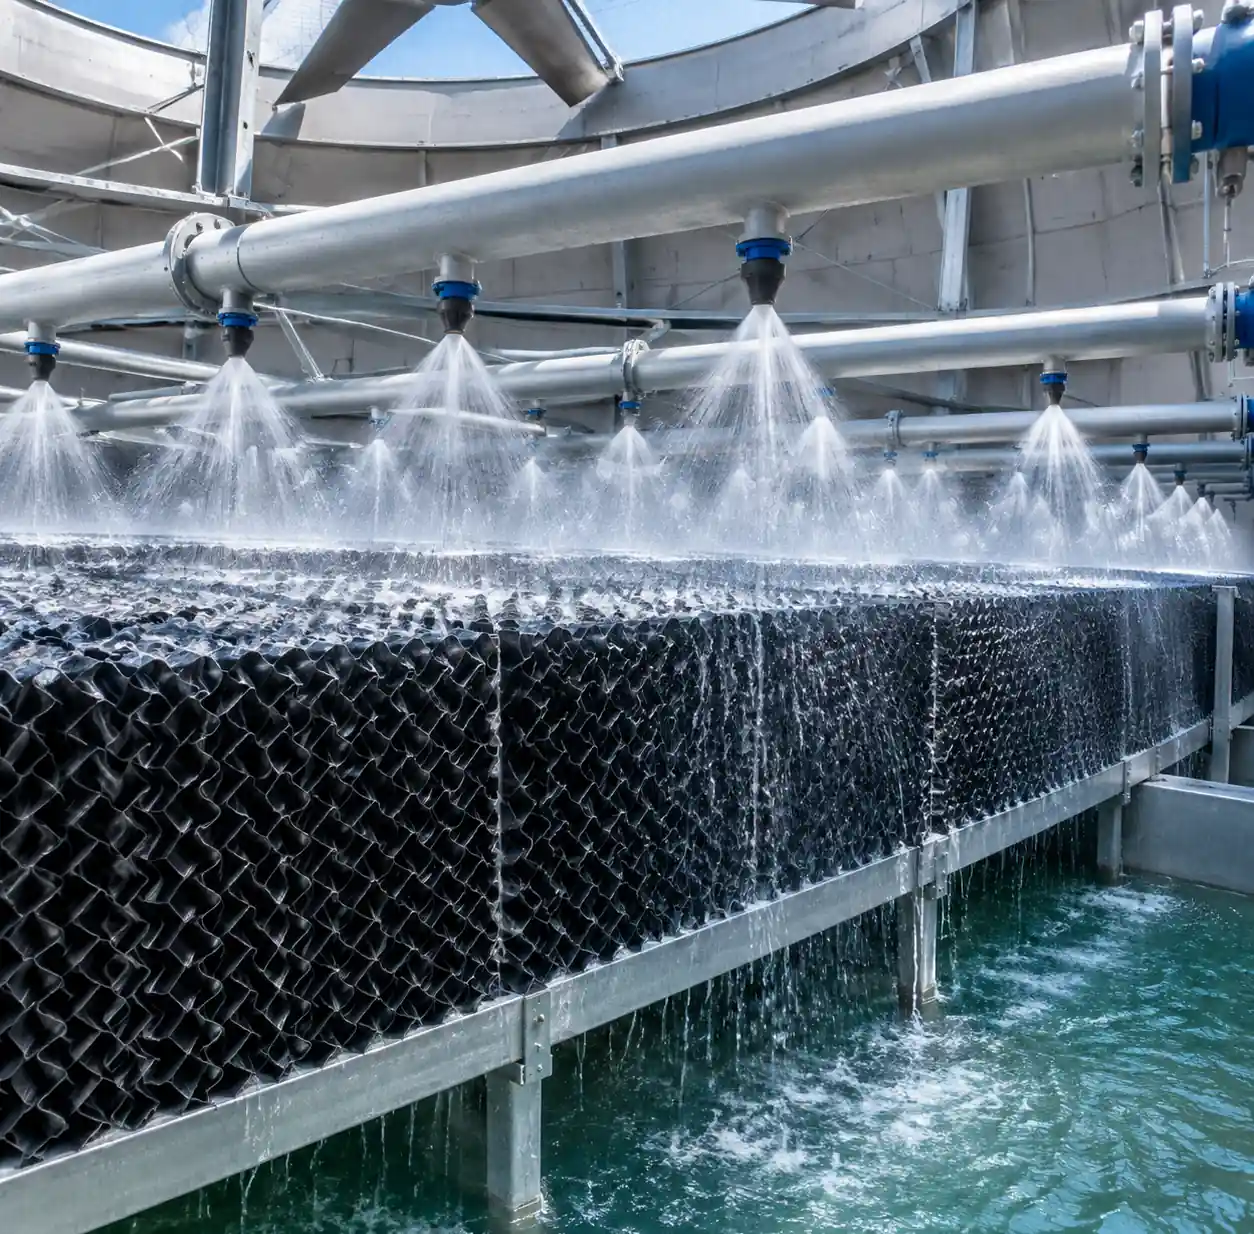
! 6-torre-enfriamiento-distribución-agua Sistema de distribución de agua en la torre de refrigeración con boquillas de pulverización
La clave es ajustar el caudal de agua con la capacidad real de evaporación. Excederse no mejora la refrigeración: solo desperdicia energía de la bomba y devuelve el agua no evaporada al sumidero. Calculamos el caudal óptimo como Q = (Carga térmica × 0,86) / (ΔT × ρ × Cp), donde Q es el flujo en L/min, la carga térmica en kW, ΔT es la caída de temperatura a lo largo de la zona de pulverización (típicamente 8-12°C), ρ es la densidad del agua y Cp es el calor específico.
Para una carga térmica de 500 kW con una caída de temperatura de 10°C: Q = (500 × 0,86) / (10 × 1 × 4,18) = 10,3 L/min. Distribuye eso entre 8 y 12 toberas y conseguirás trayectorias de gotas con un tiempo de suspensión de 1,5-2,5 segundos, suficiente para una evaporación del 75-85% antes de la recirculación.
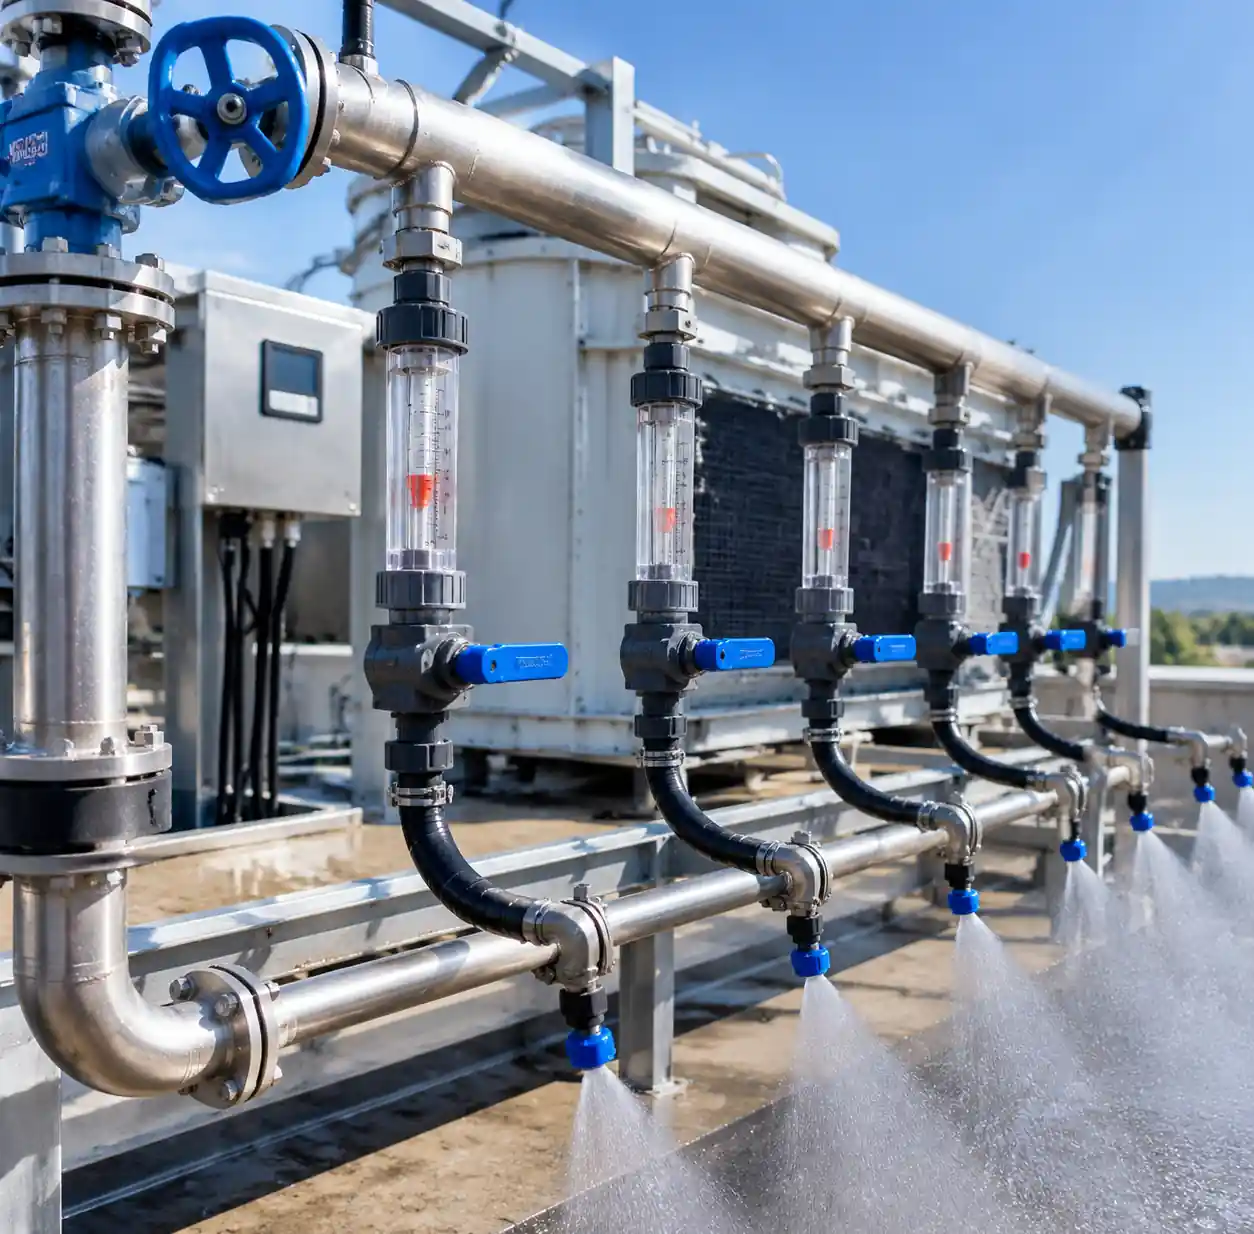
! 7-tobera-pulverización-control de flujo Válvulas de control de flujo y tuberías para el sistema de refrigeración de la boquilla de pulverización
Marco de Cálculo de Ahorro de Energía
Calcular el ROI para las reformas de refrigeración por pulverización requiere comparar el consumo total de energía: bombas, ventiladores y (si procede) compresores de enfriador. Los sistemas de pulverización eliminan o reducen drásticamente el tiempo de funcionamiento del compresor, pero sí requieren bombas de circulación y, en algunos casos, aire comprimido para la atomización de dos fluidos.
Empieza con el consumo energético base. Si tu instalación opera un enfriador de 300 kW con COP de 3,5 durante 4.000 horas al año, la energía anual del compresor es (300/3,5) × 4.000 = 342.857 kWh. Añade energía del ventilador y de la bomba del condensador —normalmente otro 15-20%— para un consumo base total de unos 400.000 kWh.
Un sistema de pulverización evaporativa correctamente diseñado para manejar la misma carga de 300 kW requeriría aproximadamente 18 kW en bombas de circulación y 22 kW en ventiladores de tiro inducido, funcionando continuamente cuando se necesite refrigeración. Energía anual: (18 + 22) × 4.000 = 160.000 kWh. Eso supone una reducción del 60%, valorada en 24.000 dólares al año a 0,10 dólares/kWh.
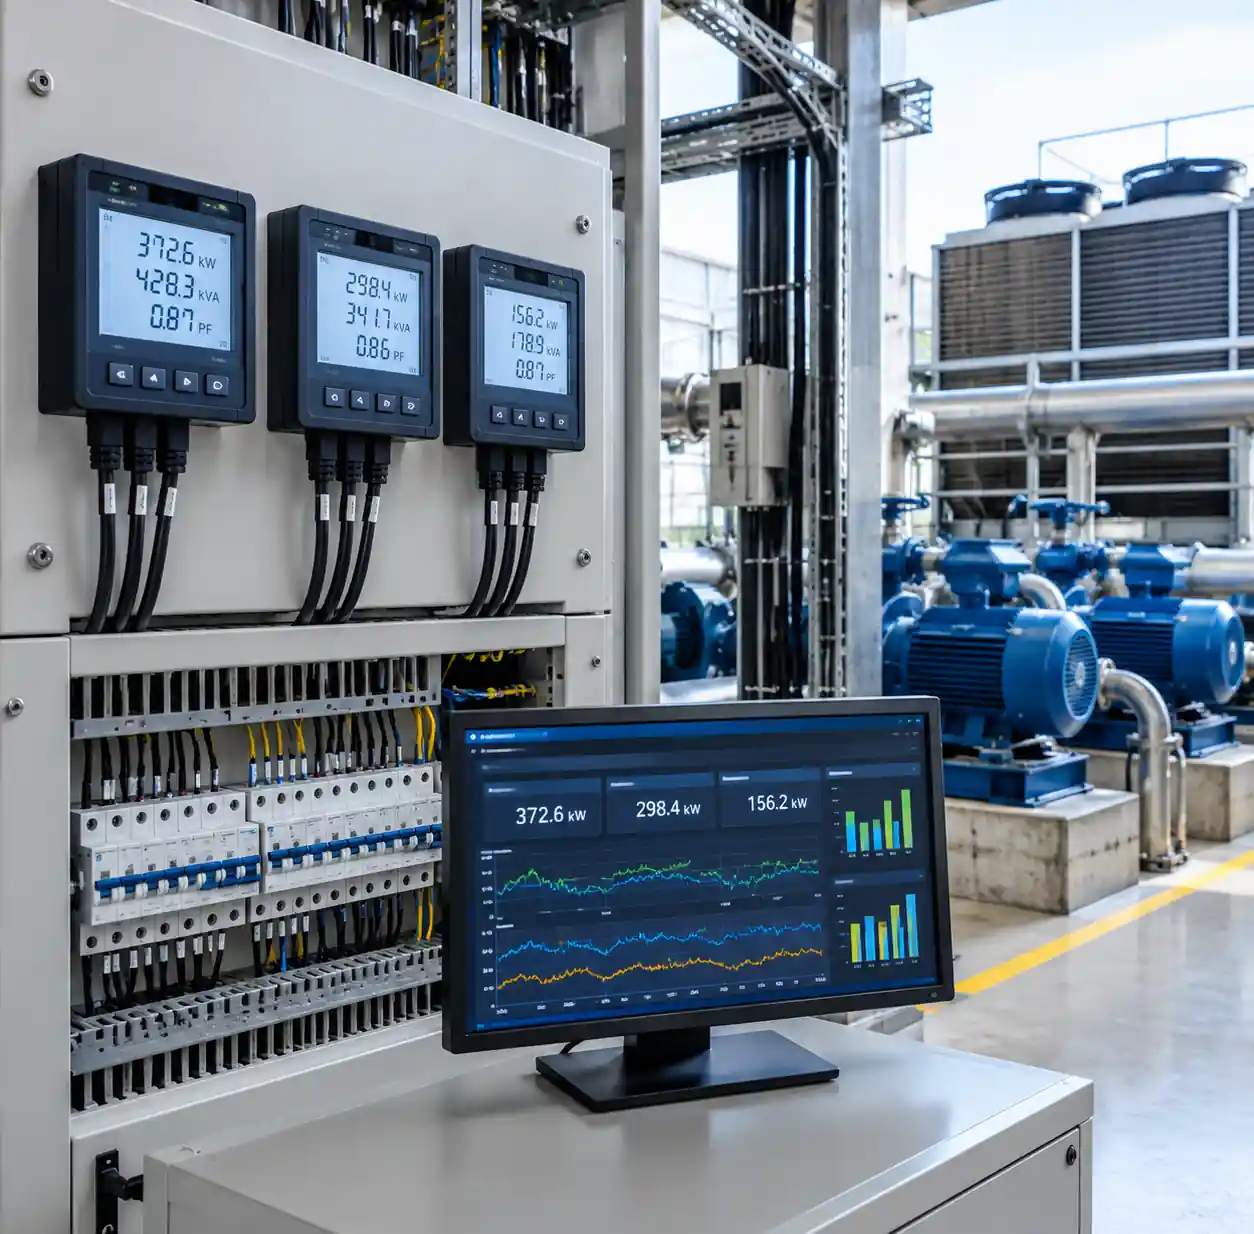
! 8-sistema-enfriamiento-monitoreando-energía Equipos de monitorización energética para el seguimiento del rendimiento del sistema de refrigeración por pulverización
Pero hay que tener en cuenta los costes del agua y los productos químicos de tratamiento. El agua de reposición a $2/m³ añade entre $9,600 y $14,400 anuales (4,800-7,200 m³). El tratamiento químico (biocidas, inhibidores de escamas) cuesta entre 3.000 y 5.000 dólares al año, dependiendo de los ciclos de concentración. Ahorro neto: aproximadamente 16.000 a 19.000 dólares al año, con un periodo de recuperación típico de 14-18 meses para una reforma completa.
La Guía de Torres de Refrigeración ASHRAE proporciona cálculos psiquimétricos detallados para diferentes zonas climáticas. Los climas secos (humedad relativa <40%) muestran las mayores ganancias: las temperaturas aproximadas pueden alcanzar 1-2°C por encima del bulbo húmedo. Los climas húmedos (HR >70%) siguen beneficiándose, pero las temperaturas aproximadas se amplían hasta 4-5°C, reduciendo la eficiencia general del sistema.
! Comparación de 9-spray-cooling-retrofit Comparación antes y después de la adaptación del sistema de refrigeración con boquillas pulverizadoras
Preguntas frecuentes
P: ¿Con qué frecuencia necesitan limpieza o reemplazo las boquillas de pulverización?
R: Con una filtración adecuada (cribas de 25-50 micras aguas arriba), las boquillas de acero inoxidable en sistemas de agua limpia funcionan entre 18 y 24 meses entre mantenimientos. El agua con TDS alto (>400 ppm) puede requerir una inspección trimestral para detectar la acumulación de sácaras de calcio. Hemos visto boquillas durar 5+ años en sistemas de circuito cerrado con agua de reposición suavizada.
P: ¿Puedo instalar boquillas de pulverización en una torre de refrigeración de relleno de salpicaduras existente?
R: Sí, pero tendrás que verificar la capacidad estructural de los colcatadores de pulverización y asegurar un espacio adecuado sobre el relleno. La mayoría de las torres de flujo cruzado se adaptan fácilmente. Las torres de contraflujo pueden requerir reemplazo de relleno para optimizar los patrones de flujo de aire alrededor de la zona de pulverización.
P: ¿Cuál es la presión mínima del agua necesaria para una atomización efectiva?
R: Boquillas de cono completo y cono hueco producen tamaños aceptables de gotas a 4-6 bar. Por debajo de 3 bar, las gotas se engrosan y la eficiencia de evaporación cae significativamente. Las boquillas de pulverización fina necesitan entre 10 y 15 bar para una atomización adecuada.
P: ¿Cómo puedo prevenir el crecimiento de legionela en los sistemas de refrigeración por pulverización?
R: Mantener la temperatura del agua por debajo de 20°C en el sumidero, dosificar con biocidas registrados por la EPA (normalmente 2-5 ppm de halógenos libres) y drenar las secciones estancadas durante los parones. Las pruebas microbiológicas regulares (mensuales durante la temporada de enfriamiento) son esenciales.
P: ¿Qué ocurre si la temperatura ambiente supera las condiciones de diseño?
R: La temperatura de aproximación se amplía y la capacidad de refrigeración disminuye. Los sistemas diseñados para bulbos secos de 35°C / bombilla húmeda de 24°C pueden experimentar una pérdida de capacidad del 15-20% a bulbos secos de 40°C. Un sobredimensionamiento del 10-15% proporciona un margen operativo para fenómenos meteorológicos extremos.
Conclusión
Los sistemas industriales de refrigeración por pulverización ofrecen un ahorro energético medible cuando las características de la boquilla coinciden con la carga térmica y las condiciones ambientales. El tamaño de las gotas, el espaciamiento de la boquilla y el balance de flujo de agua determinan si se logran reducciones energéticas del 30% o del 60% frente a la refrigeración mecánica.
Las mayores mejoras provienen de ajustar la capacidad de la boquilla en lugar de sobrefumigar. Los sistemas que funcionan al 70-85% del flujo máximo de diseño mantienen trayectorias óptimas de gotas y eficiencia de evaporación, y con variadores de frecuencia en bombas de circulación, se adaptan a condiciones de carga parcial sin sacrificar el rendimiento.
La tecnología de pulverización evaporativa refleja tendencias más amplias del sector: menor intensidad energética, menor consumo de refrigerante y mejor gestión del agua. Los periodos de recuperación inferior a 24 meses convierten los sistemas de pulverización en una de las mejoras de retorno de inversión más rápidas en la gestión térmica industrial.