


Reducir el exceso de pintura en la aplicación de pintura: técnicas y consejos
Para reducir el exceso de pintura del 40-50% al 15-25%: utilizar sistemas HVLP (65-85% de eficiencia de transferencia), mantener una distancia de pulverización de 6-8 pulgadas en ángulo de 90°, optimizar la presión del aire a 8-12 PSI en el límite y asegurar la ventilación de la cabina a 100 pies por minuto. Estos cambios suelen ahorrar entre 850 y 1.800 dólares mensuales en costes de recubrimiento para operaciones de tamaño medio, con periodos de amortizamiento del equipo de 18-24 meses.
- 1. Comprendiendo el exceso de rociado y su impacto
- 2. Seleccionando la boquilla de pulverización adecuada
- 3. Optimización de la presión del aire
- 4. Dominando la distancia y el ángulo del spray
- 5. Controlando el patrón de rociado para mayor precisión
- 6. Diseño y ventilación de cabinas de pintura
- 7. Cuantificando el ahorro de costes por la reducción del exceso de rociado
- 8. Preguntas frecuentes
- 9. Conclusión
Comprendiendo el exceso de rociado y su impacto
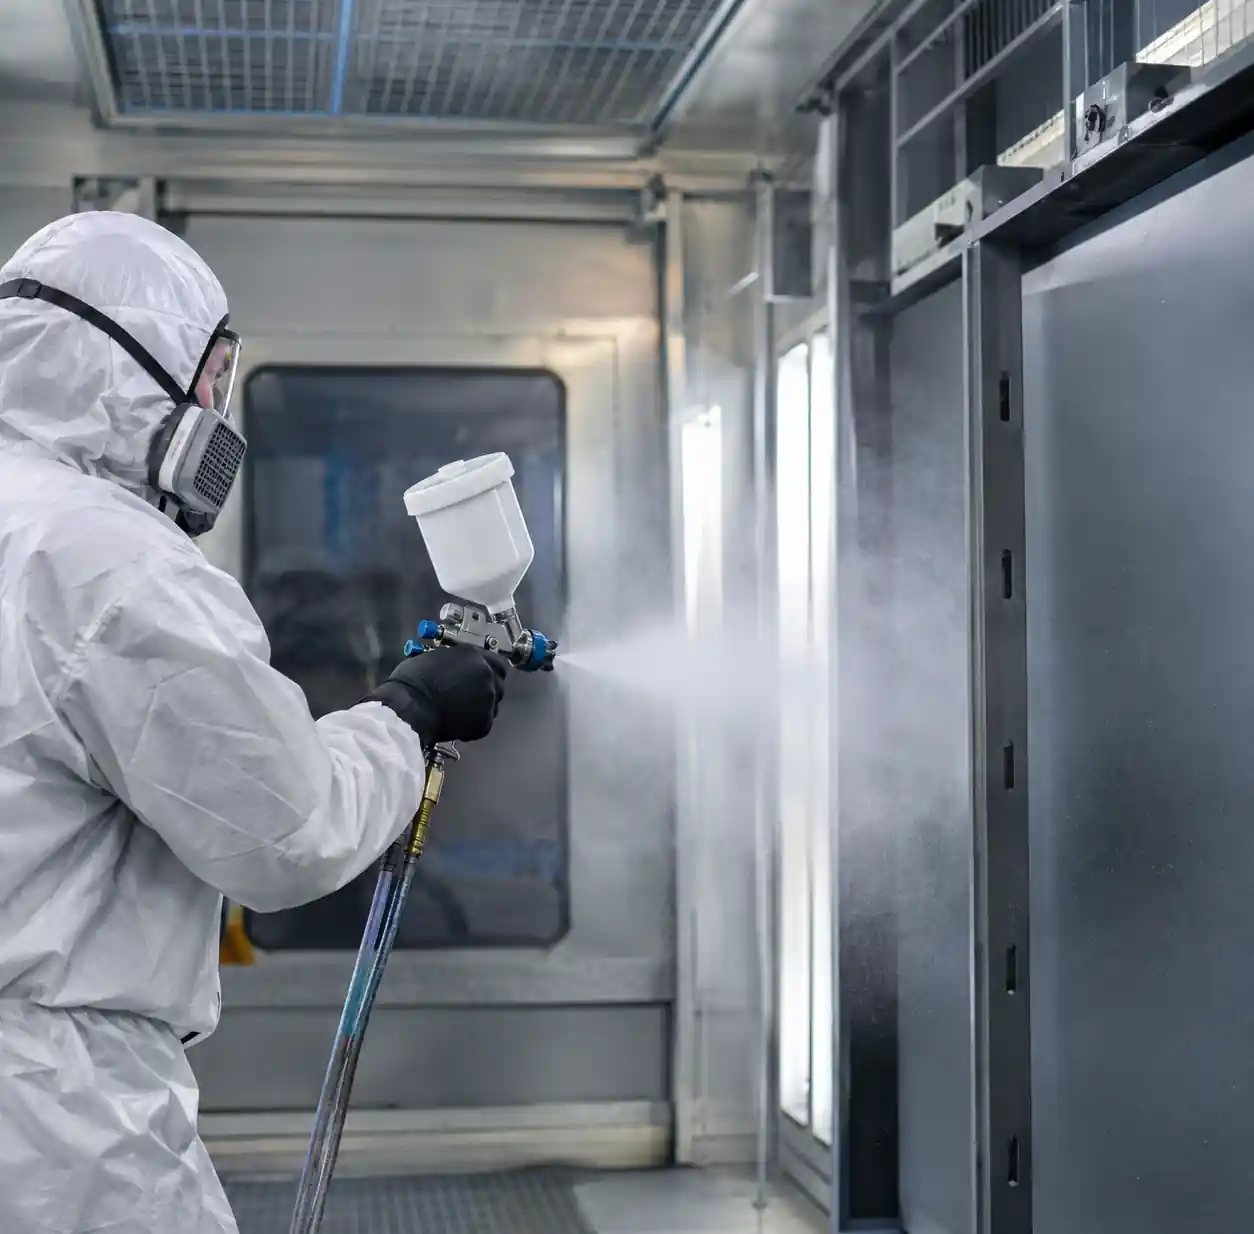
El exceso de pulverización ocurre cuando las partículas de pintura atomizada no alcanzan la superficie objetivo y se convierten en residuos en el aire. En entornos industriales, las tasas de sobrepulverización pueden alcanzar el 30-50% con sistemas convencionales, lo que significa que casi la mitad del material de recubrimiento nunca llega al producto.
! 1-sobresalpicadura-recubrimiento-industrial-residuos Residuos de pintura en exceso en el entorno de recubrimientos industriales
El impacto económico va más allá de la pintura desperdiciada. El exceso de pulverización crea ambientes peligrosos que requieren respiradores y equipos de protección, aumenta los costes de ventilación y exige una limpieza exhaustiva de las cabinas. En el restauro de automóviles, el exceso de pintura sobre paneles adyacentes añade horas de preparación. En las líneas de producción, se traduce en piezas rechazadas y retrabajos.
Las normativas medioambientales han hecho que la gestión de la sobrefumigación sea fundamental. Las emisiones de COV derivadas de recubrimientos desperdiciados generan costes de cumplimiento y posibles multas. Entender las fuentes de exceso de pulverización te ayuda a enfocar las mejoras donde más importan.
Seleccionando la boquilla de pulverización adecuada
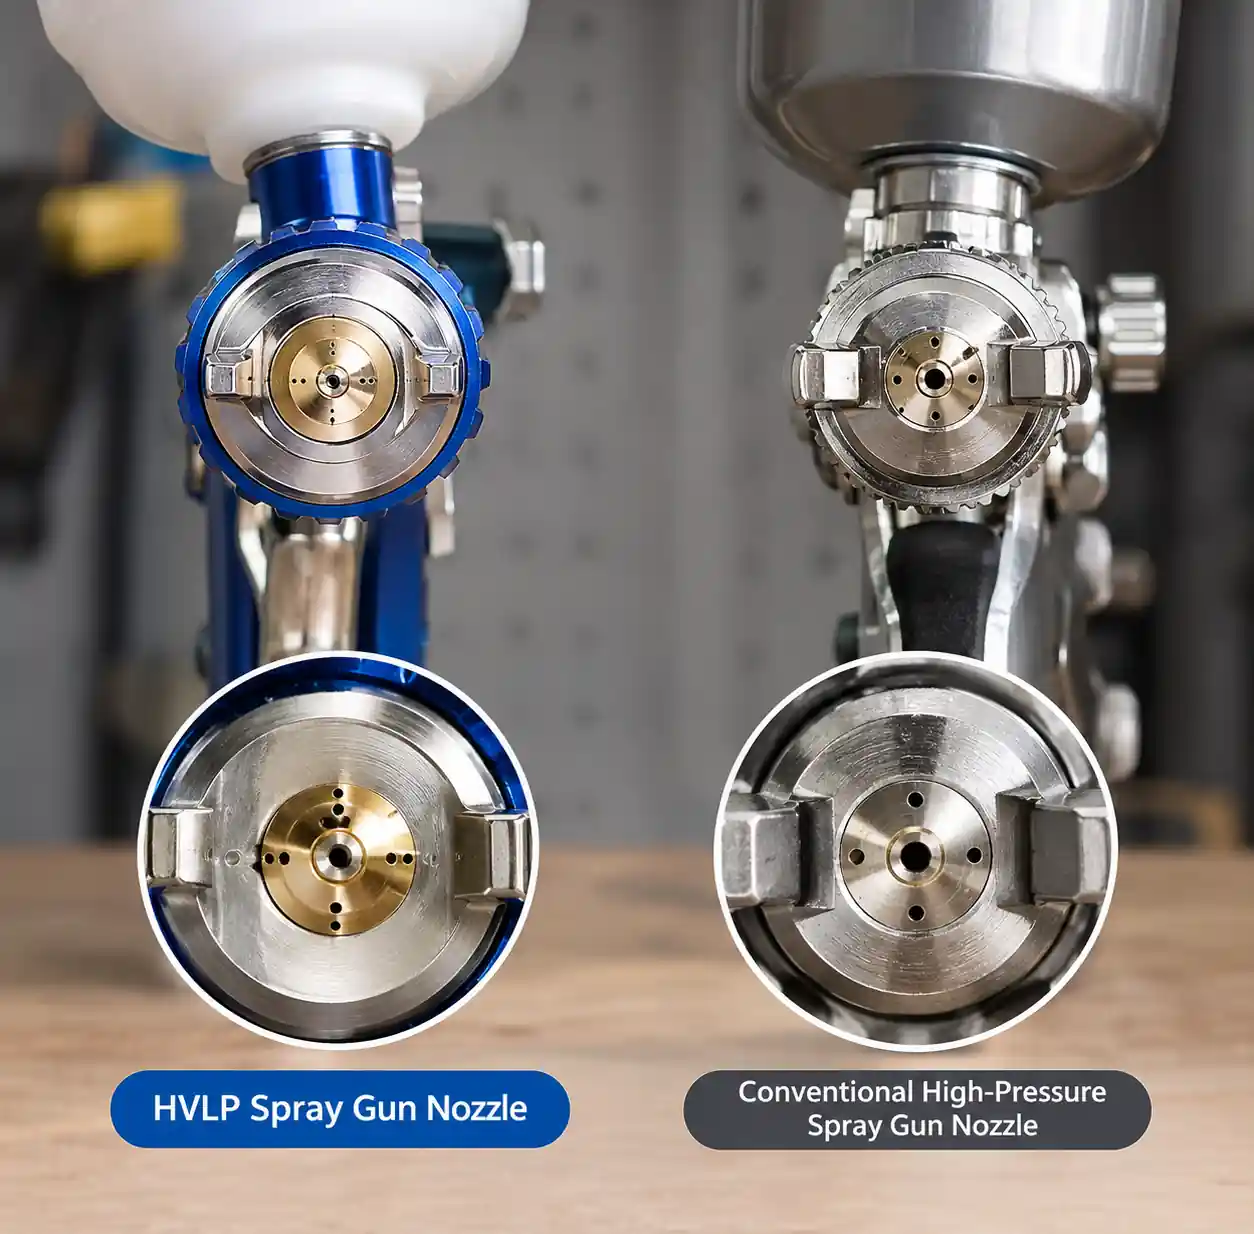
! Comparación de boquillas de 2 pulverizadores-HVLP-convencional Comparación entre HVLP y boquillas de pulverización convencionales
La selección de la boquilla determina fundamentalmente la calidad de la atomización y los niveles de sobrepulverización. La boquilla equivocada se atomiza demasiado finamente, creando partículas que derivan en lugar de aterrizar en el objetivo.
HVLP vs. sistemas de pulverización convencionales
| Tipo de sistema | Eficiencia en las transferencias | Nivel de sobresalpicadura | Mejores aplicaciones |
|---|---|---|---|
| HVLP (Alta Presión de Volumen y Baja) | 65-85% | Bajo | Acabado automotriz, mobiliario, recubrimiento de precisión |
| Alta Presión Convencional | 25-45% | Alto | Aplicaciones de cobertura rápida industriales pesadas |
| LVLP (Bajo Volumen Baja Presión) | 60-75% | Moderado | Pequeñas partes, trabajo de detalle |
| Airless | 50-60% | Moderado | Superficies grandes, recubrimientos protectores |
La tecnología HVLP reduce el exceso de pulverización atomizando la pintura a menor presión de aire (normalmente 10 PSI en la tapa frente a 50+ PSI en armas convencionales). Una energía de atomización menor crea gotas más grandes y controladas que resisten las corrientes de aire y alcanzan la superficie objetivo.
Para recubrimientos a base de agua, las [boquillas atomizadoras de aire](/boquillas atomizadoras de aire/) proporcionan un control de atomización superior en comparación con los sistemas sin aire. Los diseños de atomización de aire de YuechenPrecision Technology ofrecen tamaños de gotas consistentes que minimizan la deriva manteniendo un excelente acabado superficial.
Orificio de la boquilla y selección de la punta del fluido
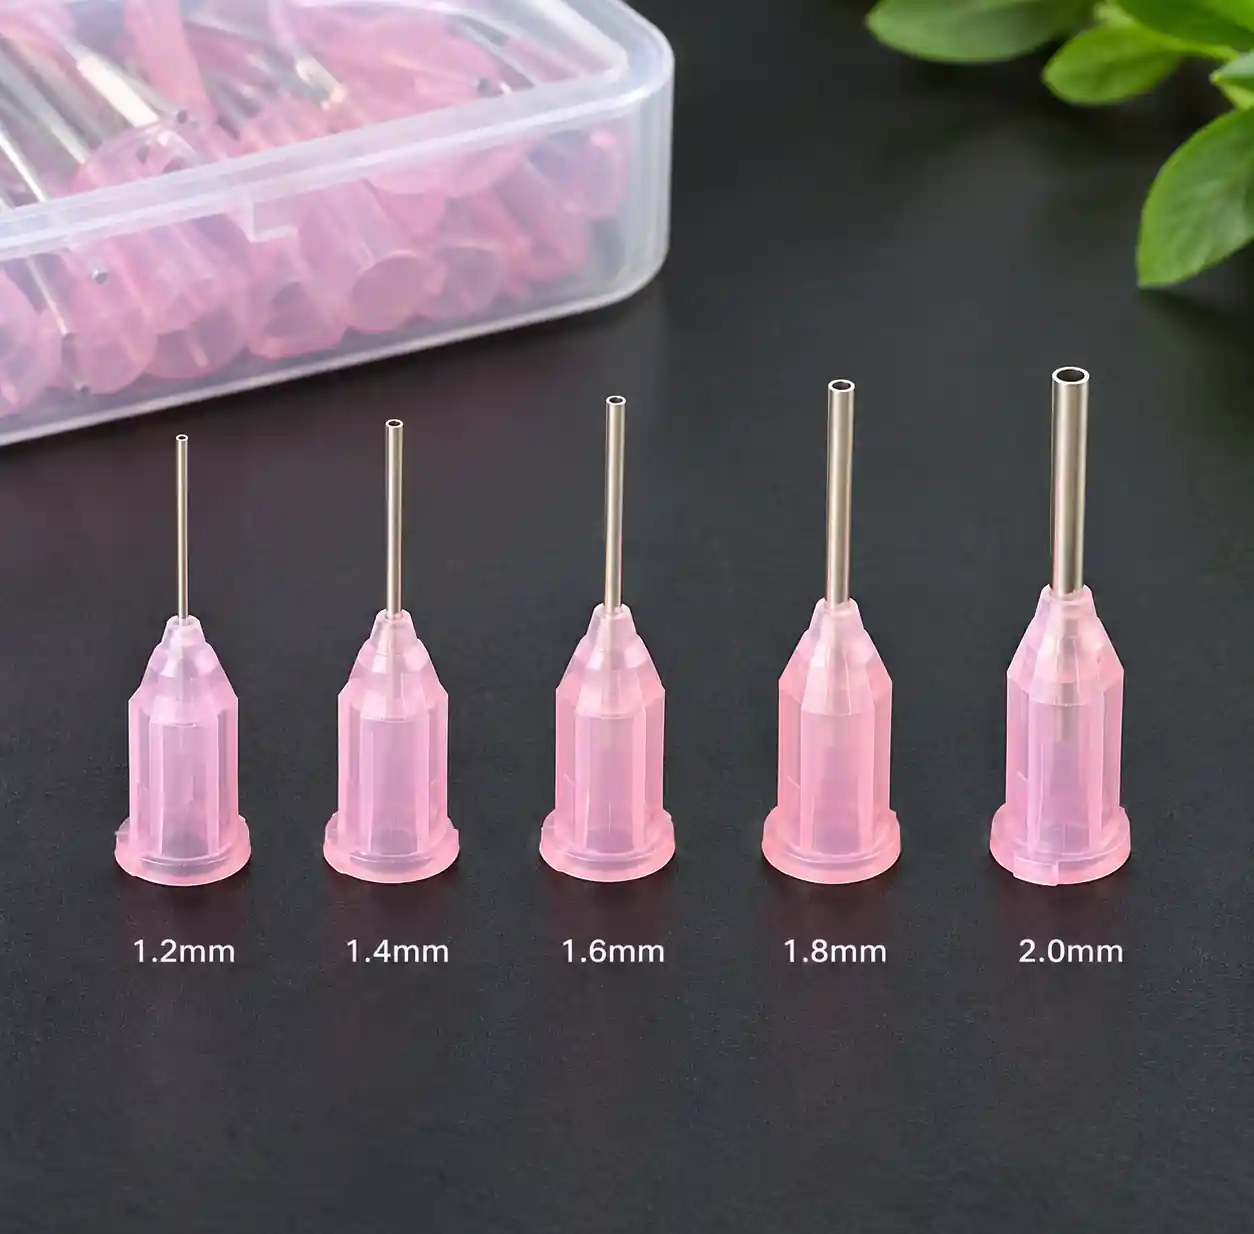
Ajusta el tamaño de la punta del fluido a la viscosidad del recubrimiento y al caudal deseado. Las puntas sobredimensionadas requieren una presión de aire excesiva para atomizarse correctamente, creando partículas finas propensas a sobresalpicarse. Las puntas pequeñas limitan el flujo y provocan escupición.
Para las capas base automotrices (18-22 segundos en un Ford Cup #4), una punta de 1,3-1,4 mm funciona bien. Los barniz de capa de barniz necesitan entre 1,2 y 1,3 mm. Los cebadores pesados requieren puntas de 1,8-2,0 mm. Pasar una capa base por una punta de 1,8 mm diseñada para imprimación crea un exceso masivo de pulverización porque el exceso de aire atomiza el material más fino en niebla.
! 3-tamaños-de-punta-de-fluido-recubrimiento-automotriz Diferentes tamaños de punta de fluido para aplicaciones de recubrimientos automotrices
Optimización de la presión del aire
La presión del aire controla la intensidad de atomización. Demasiada presión atomiza demasiado el recubrimiento en partículas finas que flotan en lugar de aterrizar. Muy poco crea gotas grandes que producen cáscara de naranja y corrimientos.
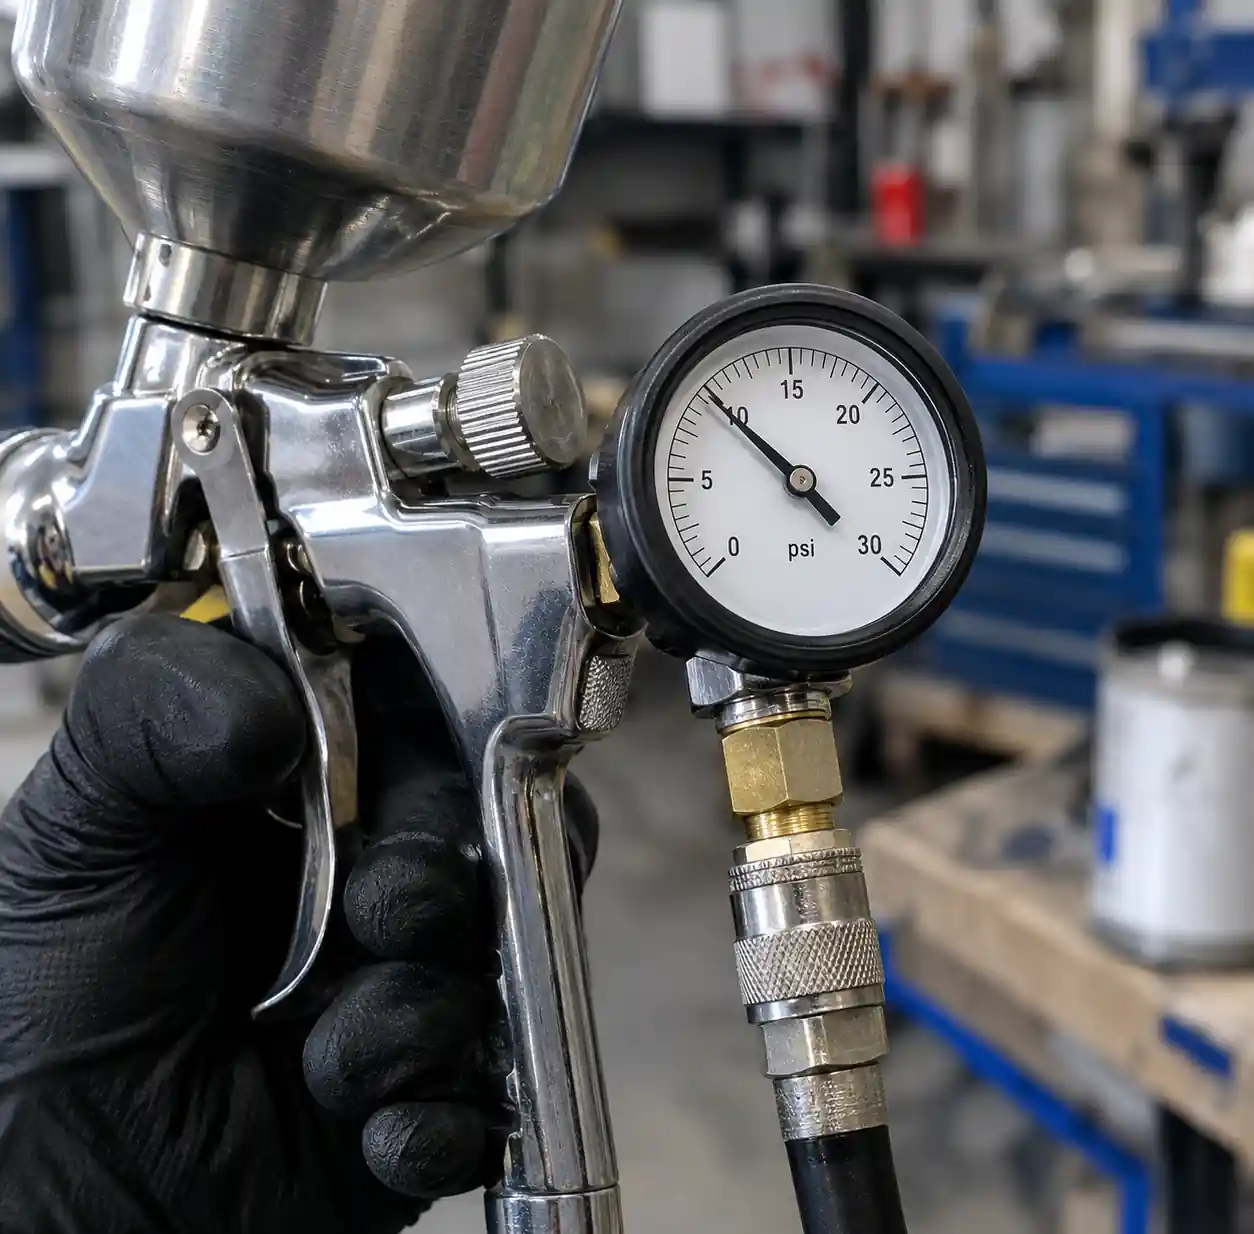
Empieza con recomendaciones del fabricante y luego ajusta según los resultados. Para sistemas HVLP, mide la presión en la tapa de aire, no en la entrada del cañón o el compresor. La mayoría de los cañones HVLP funcionan óptimamente a 8-12 PSI en el límite.
Impacto de ajuste de presión
| Cambio de presión atmosférica | Efecto en la atomización | Resultado de sobresalpicadura |
|---|---|---|
| +5 PSI por encima del óptimo | Partículas más finas, mayor deriva | 15-25% más de sobresalpicadura |
| Rango óptimo | Tamaño equilibrado de la gota | Sobresalpicadura mínima |
| -5 PSI por debajo del óptimo | Gotas más grandes, acabado pobre | Piel de naranja, pero menos desperdicio |
Prueba tu presión pulverizando un panel de prueba a distancia de brazo. Si una neblina significativa pasa junto al panel, reduce la presión. Si ves gotas en lugar de un recubrimiento suave, aumenta un poco la dosis. El punto óptimo produce una capa húmeda y uniforme con mínima niebla.
Para entornos de producción, instala reguladores en cada estación de pulverización. La presión de salida del compresor fluctúa con la demanda y, sin regulación local, la calidad de atomización varía a lo largo del día.
! 4-manométrico-pulverizador-pistola El manómetro de presión de aire de la pistola muestra PSI óptima
Dominando la distancia y el ángulo del spray
La distancia de pulverización determina cuánto tiempo viajan las partículas atomizadas a través del aire antes de llegar a la superficie. Un tiempo de viaje más largo significa más posibilidades de deriva, especialmente en entornos ventilados.
La distancia óptima para la mayoría de los sistemas HVLP es de 6-8 pulgadas desde la superficie. Las armas convencionales funcionan mejor a 8-12 pulgadas. Riesgos más cercanos que óptimos y atrapamiento de disolventes. Más lejos se produce rociado seco y exceso excesivo.
Mantener el ángulo perpendicular
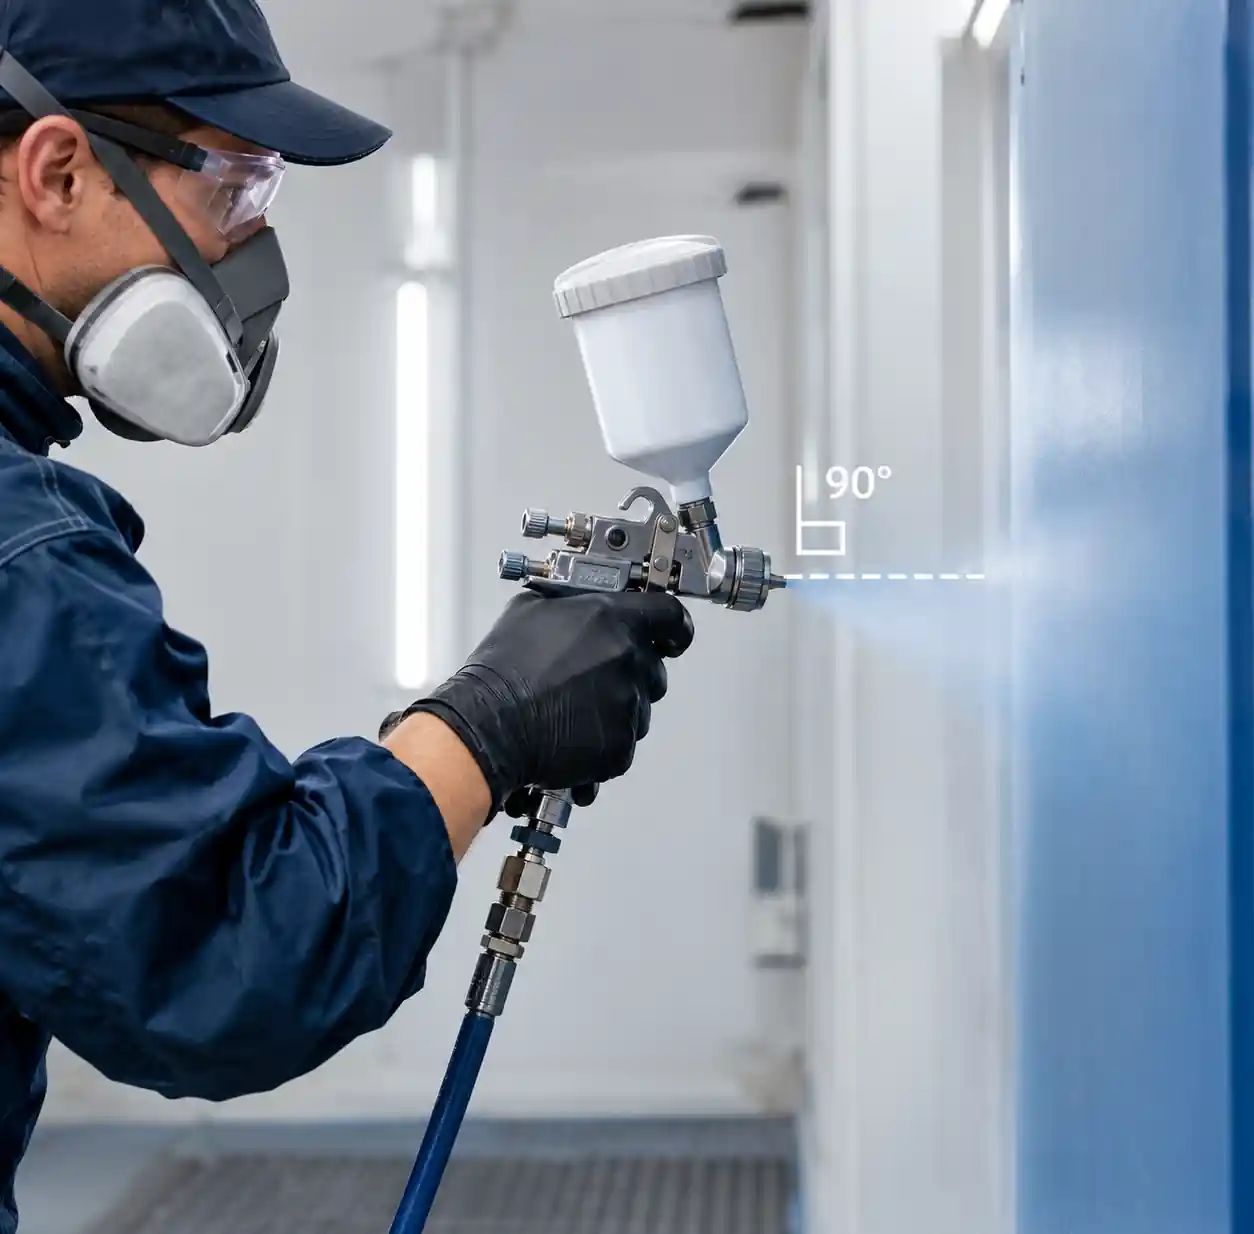
Mantén la pistola de pulverización a 90 grados respecto a la superficie. Inclinar el arma provoca una distribución desigual del recubrimiento y fuerza la pintura en los bordes superficiales donde se desvía en exceso de spray. Al rociar partes contorneadas, mueve todo el brazo y cuerpo para mantener la orientación perpendicular en lugar de inclinar la muñeca.
En geometrías complejas como los marcos de puertas de automóviles, divide la superficie en secciones y reposiciona para cada zona. Tarda más que barrer un arma en ángulo, pero el consumo de pintura disminuye considerablemente.
! 5-técnica-ángulo-rocío-correcta Demostración adecuada de la técnica de ángulo de pistola de rociador a 90 grados
Controlando el patrón de rociado para mayor precisión
El ancho y la forma del patrón deben coincidir con la geometría de tu pieza de trabajo. Los patrones anchos cubren más rápido pero crean sobresalpicadura en los bordes de la parte. Los patrones estrechos concentran el recubrimiento y reducen el desperdicio en piezas pequeñas.
La mayoría de las pistolas de pulverización ofrecen un ancho de patrón ajustable mediante una aguja o un mando de control. Para un panel de 18 pulgadas de ancho, ajusta el patrón a 8-10 pulgadas y solapa pasadas un 50%. Esto proporciona un recubrimiento uniforme manteniendo el patrón dentro de los límites de las piezas.
Técnica de solapamiento
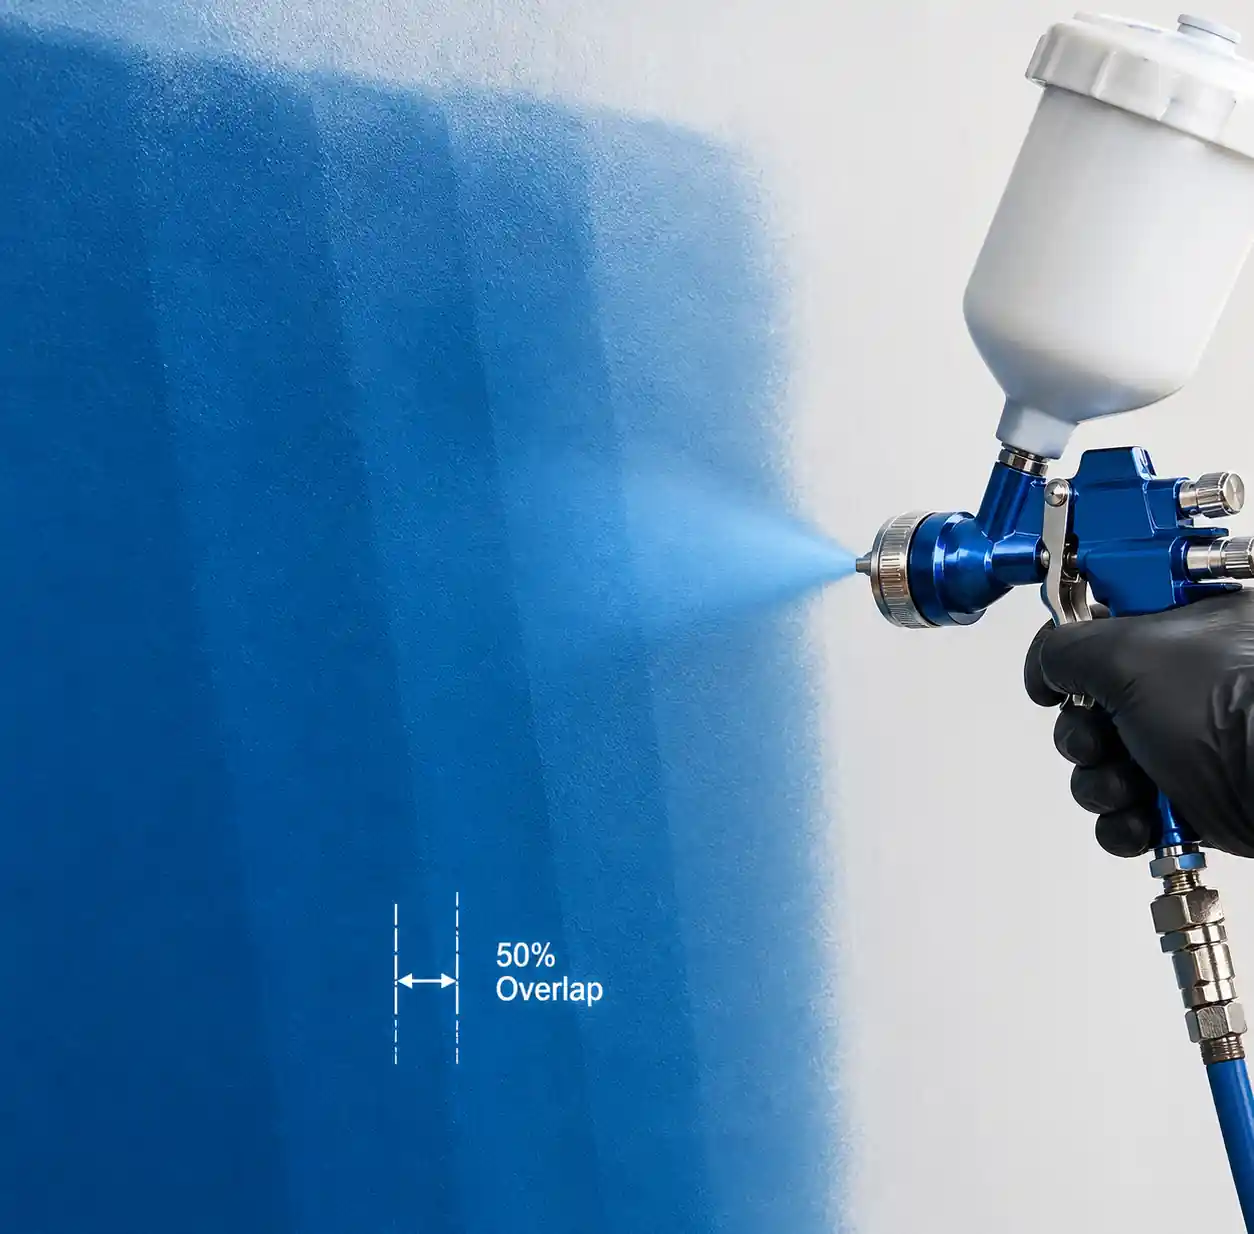
Cada pasada por pulverización debe solaparse un 50% con la anterior para asegurar un grosor uniforme del recubrimiento. Menos solapamiento crea rayas y obliga a recubrir, lo que duplica la sobrepulverización. Más solapamientos desperdician el recubrimiento aplicando un grosor excesivo.
La velocidad de recorrido constante importa tanto como el ancho del patrón. Moverse más rápido en una pasada y más despacio en la siguiente crea zonas finas y gruesas que requieren corrección. Practica mantener un movimiento constante—aproximadamente un paso por segundo para la mayoría de las pulverizaciones de producción.
Para piezas pequeñas, reduce el ancho del patrón a 4-6 pulgadas. El patrón más estrecho impide que la pintura se extienda más allá de los bordes de la parte hacia la atmósfera de la cabina. En conjuntos con varios componentes pequeños, considera usar [boquillas de cono hueco](/boquillas de cono hueco/) que concentran el spray hacia el centro del patrón, reduciendo el desperdicio de borde.
! 6-patrones-rociados-técnica-solapamiento Técnica de solapamiento de patrones de pulverización para un recubrimiento uniforme
Diseño y ventilación de cabinas de pintura
Incluso la técnica perfecta produce sobresalpicadura si tu cabina genera un flujo de aire turbulento. El diseño de la cabina determina si las partículas de sobresalto viajan previsiblemente hacia los filtros o giran creando defectos en el recubrimiento y residuos.
Rendimiento en cabina de draft cruzado vs. corriente descendente
Las cabinas de tiro cruzado atraen el aire horizontalmente a través del espacio de trabajo. Cuestan menos de instalar pero crean problemas para controlar el exceso de rocío. La corriente de aire transporta partículas finas a través de tu superficie de trabajo, depositándolas en áreas ya recubiertas. El flujo horizontal también significa que rocías en el chorro de aire en la mitad de tus pasadas y con él en la otra mitad, creando resultados inconsistentes.
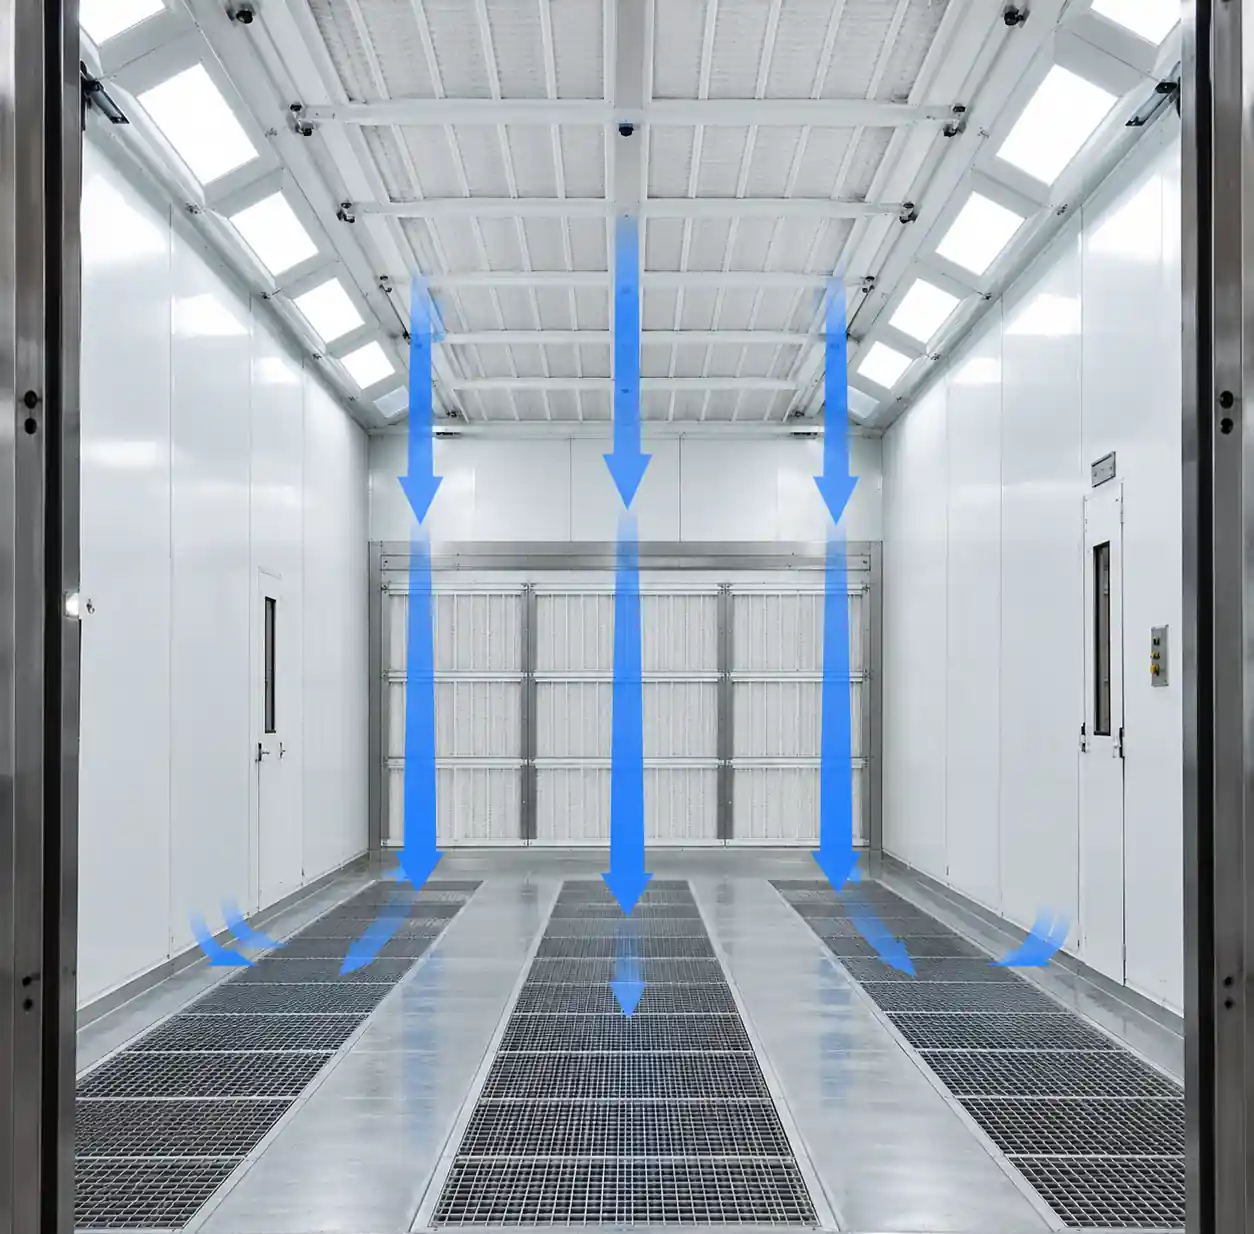
Las cabinas de corriente descendente tiran el aire hacia abajo a través de las rejillas del suelo. El flujo de aire se desplaza del techo al suelo, transportando el exceso de rociado directamente hacia abajo y alejándose de la superficie de trabajo. Este patrón de flujo laminar reduce la circulación por sobresalto y produce acabados más limpios. La desventaja es un mayor coste de instalación y un mayor consumo energético.
Optimización de la Velocidad de Ventilación
Más flujo de aire no siempre es mejor. Una ventilación excesiva crea fuertes corrientes de aire que atraen partículas atomizadas lejos de tu objetivo antes de que puedan aterrizar. La mayoría de las cabinas de pulverización automotrices funcionan a una velocidad de cara de 100 pies por minuto, suficiente para capturar el exceso de pulverización sin crear un movimiento de aire disruptivo.
Mide la velocidad del aire de tu cabina con un anemómetro a la altura de trabajo del pintor. Las velocidades superiores a 150 FPM empiezan a afectar a los patrones de pulverización del HVLP. Por debajo de 75 FPM permite que el exceso de pulverización permanezca y se asiente sobre el recubrimiento nuevo.
Equilibra la ventilación con el mantenimiento del filtro. Los filtros obstruidos aumentan la resistencia, reduciendo el flujo de aire real a pesar de la velocidad constante del ventilador. Esto genera contrapresión que altera los patrones de pulverización. Cambia los filtros cuando la resistencia aumente un 20% por encima de la línea base.
! 7-corriente descendente-cabina de spray-ventilación Diseño del sistema de ventilación de cabinas de pulverización por corriente descendente
Cuantificando el ahorro de costes por la reducción del exceso de rociado
La reducción del exceso de pulverización genera retornos financieros medibles. Calcula tu tasa actual de residuos sopesando la pintura utilizada frente a la cobertura teórica según el grosor de la película y la superficie superficial. La diferencia representa sobresalpicadura y otras pérdidas.
Ejemplo de análisis de costes
Un taller de restauración de automoción de tamaño medio que pulveriza 40 galones de capa base mensualmente a 85 dólares por galón con un 45% de sobrepintura (pistola convencional) gasta 1.530 dólares mensuales en recubrimiento desperdiciado. Cambiar a HVLP con un 20% de sobrefumigación reduce los residuos a 680 dólares mensuales, un ahorro de 850 dólares al mes o 10.200 dólares anuales.
El cálculo: 40 galones × 85 $ = 3.400 $ de coste mensual de recubrimiento. Con un 45% de sobrefumigación, los residuos cuestan 1.530 dólares. Con un 20% de sobrefumigación, los residuos son 680 dólares. Ahorro: 850 $/mes.
Añade ahorros de mano de obra gracias a la reducción de la limpieza de los cubículos, menos piezas rechazadas y tiempos de ciclo más rápidos. Muchos talleres ven un retorno de 18-24 meses en equipos HVLP solo por el ahorro en recubrimientos.
Monitorización de la eficiencia de transferencia
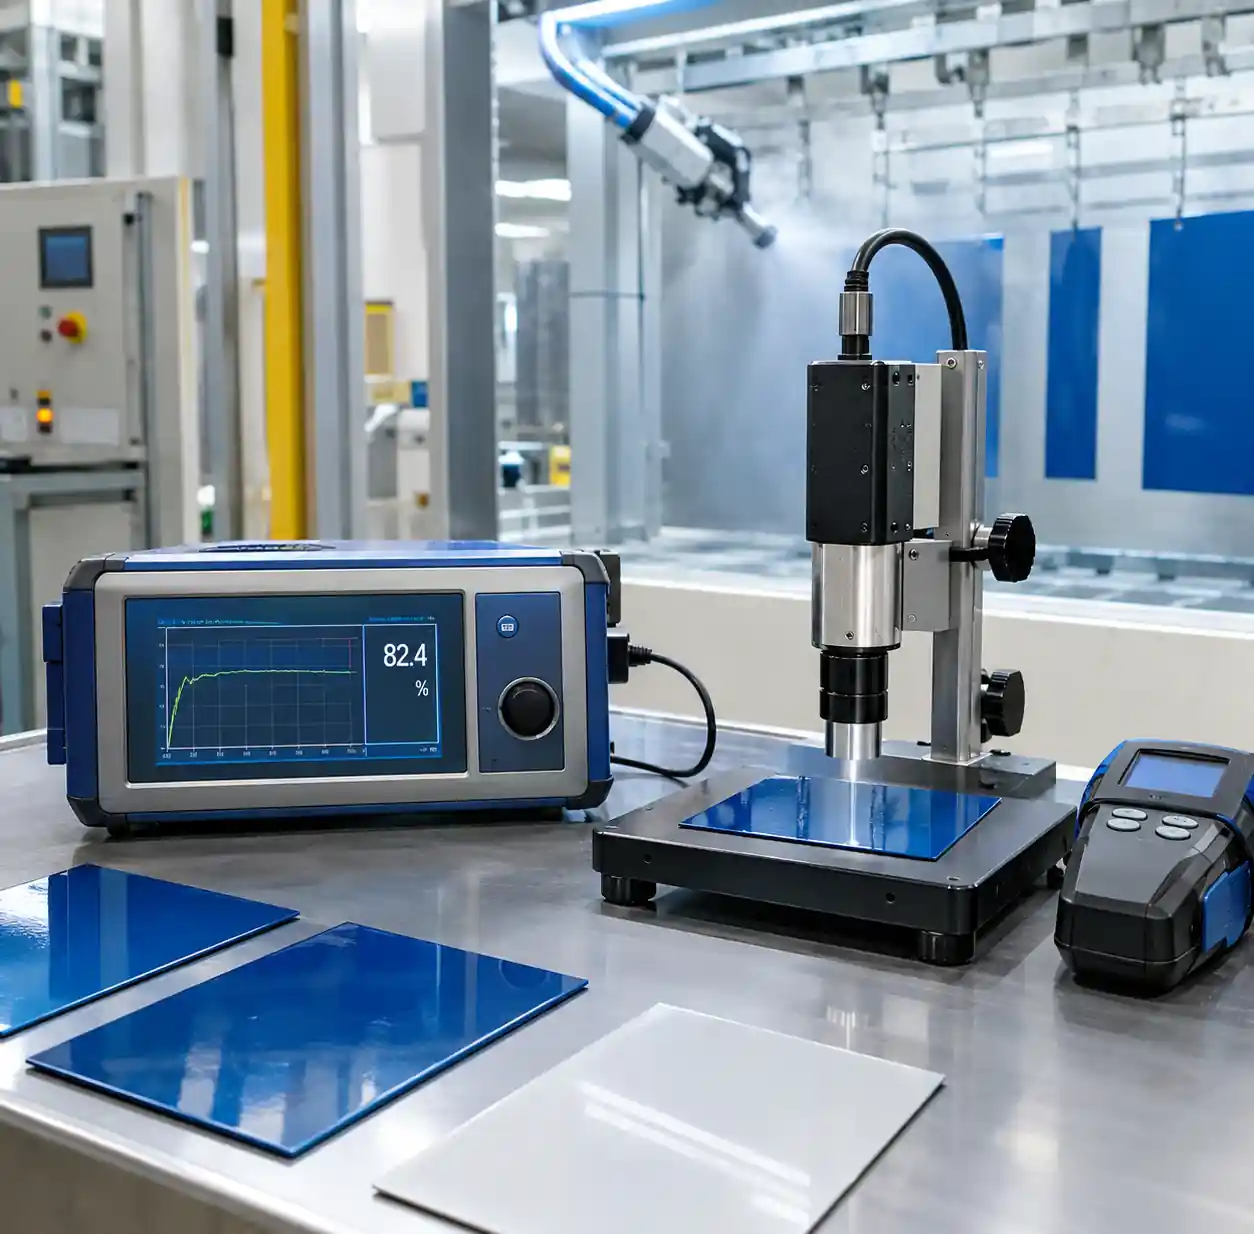
Haz un seguimiento mensual de la eficiencia de transferencia comparando la cobertura real con la teórica. La disminución de la eficiencia señala deriva técnica o problemas con el equipo. En entornos de producción, instala caudalímetros de pintura para monitorizar automáticamente el consumo por pieza.
Para [boquillas de cono completo](/boquillas completas/) en sistemas industriales de lavado y preparación de recubrimientos, optimizar los parámetros de pulverización reduce tanto el exceso de pulverización como el material de recubrimiento necesario para operaciones posteriores.
! 8-transferencia-eficiencia-equipo-medición Equipos de medición y monitorización de eficiencia de transferencia
Preguntas frecuentes
¿Qué causa el exceso excesivo de pintura en spray?
El exceso de pulverización resulta de la alta presión del aire que atomiza la pintura en partículas finas, la selección incorrecta de la boquilla que crea niebla, la pulverización demasiado lejos de la superficie, la mala ventilación de la cabina que causa turbulencias y el uso de armas convencionales de alta presión en lugar de la tecnología HVLP. Cada factor se complica con los demás: arreglar solo uno proporciona una mejora limitada.
¿Cuánto pueden los sistemas HVLP reducir el sobresalpicado en comparación con los cañones convencionales?
Los sistemas HVLP suelen alcanzar una eficiencia de transferencia del 65-85% frente al 25-45% de los cañones convencionales de alta presión. En términos prácticos, esto significa reducir el exceso de pulverización del 50-60% del material del recubrimiento al 15-25%. Para un taller que utiliza 4.000 dólares mensuales en materiales de recubrimiento, cambiar a HVLP puede ahorrar entre 1.200 y 1.800 dólares mensuales en menos residuos.
¿Cuál es la distancia óptima de pulverización para reducir el exceso de pulverización?
Los sistemas HVLP funcionan mejor a 6-8 pulgadas de la superficie objetivo. Las armas convencionales necesitan entre 8 y 12 pulgadas. Rociar más cerca implica carreras y atrapamiento de disolventes, mientras que pulverizar más lejos da más tiempo a las partículas atomizadas para que se desplacen. Mide desde la capa de aire hasta la superficie y mantén una distancia constante en cada pasada.
¿Reducir la presión del aire siempre reduce el exceso de rocío?
Reducir la presión del aire reduce el exceso de pulverización solo hasta cierto punto. Muy poca presión crea gotas grandes que producen un acabado pobre, obligándote a volver a pintar y, en última instancia, generando más residuos. Busca la presión mínima que produzca una atomización aceptable para la viscosidad y configuración específica de tu recubrimiento—normalmente entre 8 y 12 PSI en el condensador para sistemas HVLP.
¿Cómo afecta la ventilación de la cabina de pintura a los niveles de exceso de rociado?
Una ventilación adecuada elimina las partículas de sobresalpicación de la atmósfera de la cabina sin crear corrientes de aire disruptivas. Una ventilación insuficiente permite que las partículas permanezcan y se depositen sobre un recubrimiento nuevo. Demasiada ventilación crea turbulencias que alejan la pintura atomizada del objetivo. Apunta a una velocidad facial de 100 pies por minuto en aplicaciones de restauración automotriz.
¿Puede el diseño de la boquilla reducir el exceso de pulverización en aplicaciones de recubrimiento industrial?
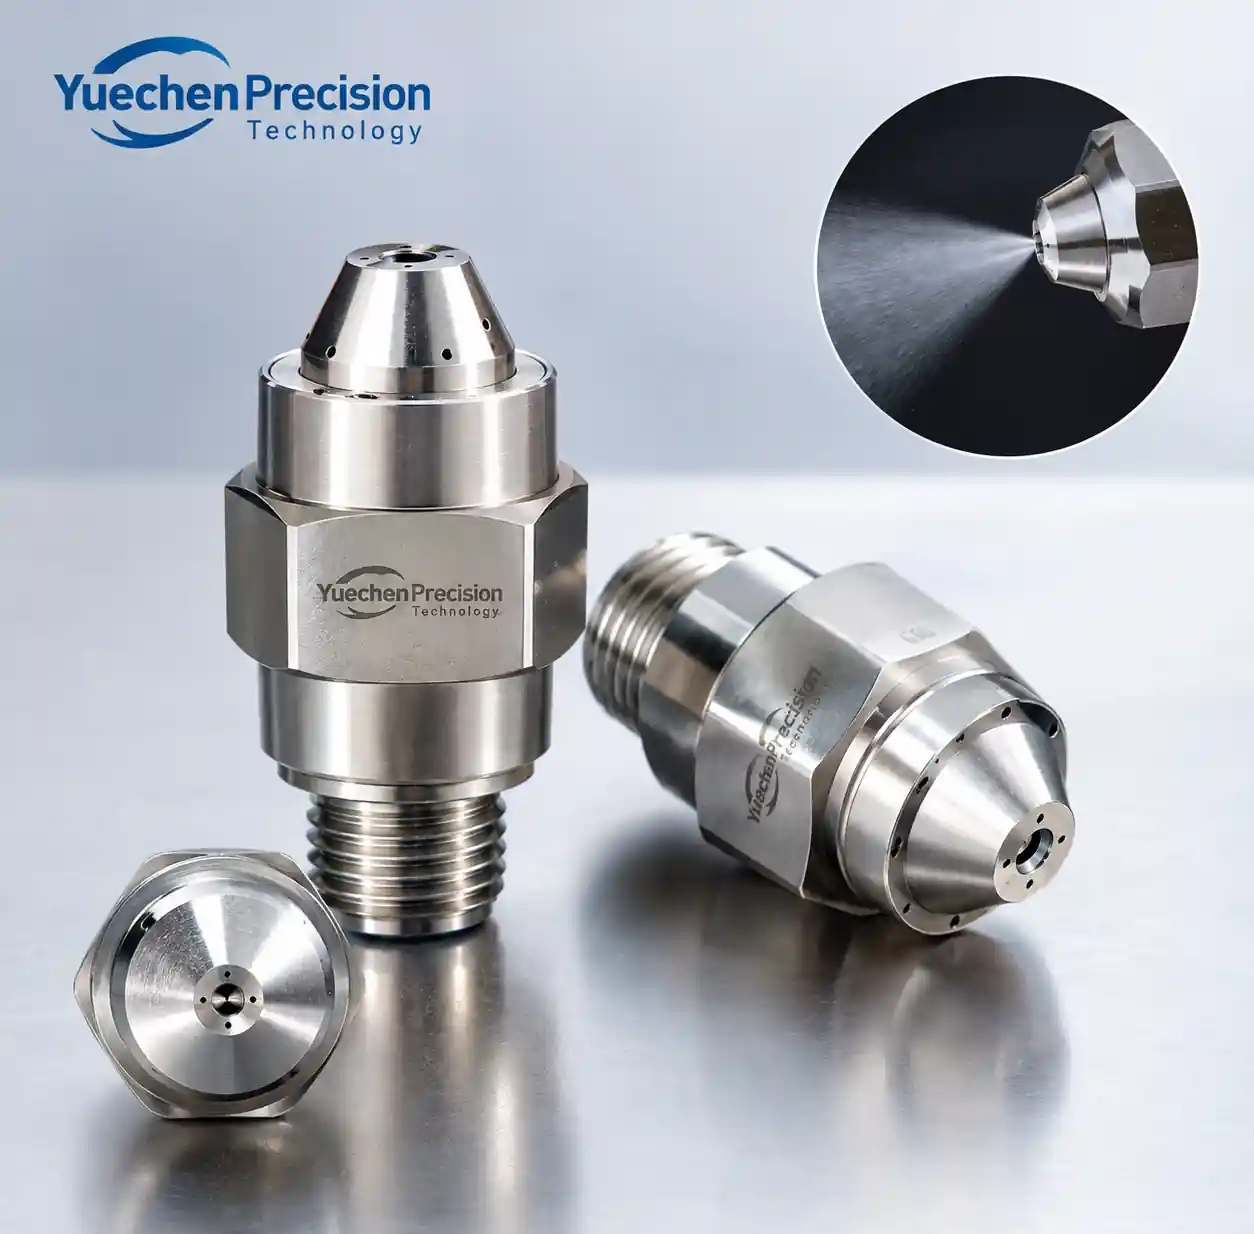
Sí, los diseños de boquillas especializadas reducen significativamente el exceso de pulverización en entornos industriales. [Boquillas planas de ventilador](/boquillas de ventilador plano/) pulveriza concentrado en un patrón definido que minimiza el desperdicio de bordes en superficies planas. Las toberas atomizadoras de aire de YuechenPrecision Technology proporcionan un control preciso del tamaño de las gotas que reduce la deriva manteniendo la calidad del recubrimiento a través de diversas viscosidades y caudales.
! 9-boquillas industriales-yuechenprecisión Boquillas industriales atomizadoras de aire YuechenPrecision Technology
Conclusión
Reducir el exceso de rociado requiere prestar atención a la selección del equipo, la técnica y el entorno. Empieza con tecnología HVLP o boquillas atomizadoras de aire del tamaño adecuado para lograr una mayor eficiencia de transferencia. Optimiza la presión del aire para tu recubrimiento específico—lo suficiente para una atomización suave, pero nada más. Mantén una distancia de pulverización de 6-8 pulgadas y un ángulo estricto de 90 grados respecto a la superficie.
Controla el ancho del patrón de pulverización para que coincida con la geometría de la pieza, y los solapamientos se solapan exactamente un 50%. Asegúrate de que tu cabina proporcione un flujo de aire laminar a 100 FPM para capturar el exceso de pulverización sin alterar los patrones de pulverización. Estas mejoras suelen reducir el sobresalto del 40-50% al 15-25%, lo que supone un ahorro sustancial de costes.
Registra la eficiencia de tu transferencia mensualmente para identificar deriva técnica o degradación del equipo. Los pequeños cambios se acumulan con el tiempo: una mejora del 10% en la eficiencia en un taller que utiliza 50.000 dólares anuales en recubrimientos ahorra 5.000 dólares al año. Las prácticas aquí descritas abarcan aplicaciones que van desde el reacabado automotriz hasta el recubrimiento de producción industrial.
Empieza con una mejora y mide el resultado antes de añadir otras. Este enfoque identifica qué cambios aportan el mayor valor a tu operación específica.