


Medición del rendimiento de las boquillas de pulverización: métricas y métodos clave
Pruebas precisas de rendimiento de la tobera evitan fallos costosos en la producción. En nuestros 15+ años en YuechenPrecision Technology, las boquillas desgastadas han provocado un rechazo de producto por cobertura inconsistente por 120.000 dólares y han desperdiciado 40.000+ galones anualmente. Esta guía cubre cuatro mediciones críticas: caudal, patrón de pulverización, tamaño de gotas y características de presión-flujo, con protocolos de prueba de nuestro laboratorio de control de calidad.
- 1. Por qué importan las pruebas de rendimiento
- 2. Métodos de prueba de caudal
- 2.1. Método Gravimétrico
- 2.2. Método volumétrico
- 2.3. Comparación de caudalímetros
- 3. Análisis de patrones de pulverización
- 3.1. Pruebas de Patronadores
- 3.2. Inspección visual
- 3.3. Medición láser
- 4. Medición del tamaño de la gota
- 4.1. Parámetros clave
- 4.2. Métodos de medición
- 4.3. Objetivos de aplicación
- 5. Caracterización de Presión-Flujo
- 5.1. Coeficiente de descarga
- 5.2. Pruebas del factor K
- 6. Frecuencia y criterios de pruebas
- 6.1. Recepción de calidad entrante
- 6.2. Documentación
- 6.3. Desafíos comunes
- 7. Preguntas frecuentes
- 8. Conclusión
Por qué importan las pruebas de rendimiento
La degradación de la tobera es gradual e invisible hasta el fallo de la producción. Una tobera de cono completo que funciona un 10% de sobreflujo nominal desperdicia 3.650 galones mensuales (8 horas de funcionamiento diario) mientras compromete la adhesión del recubrimiento o la efectividad de la refrigeración.
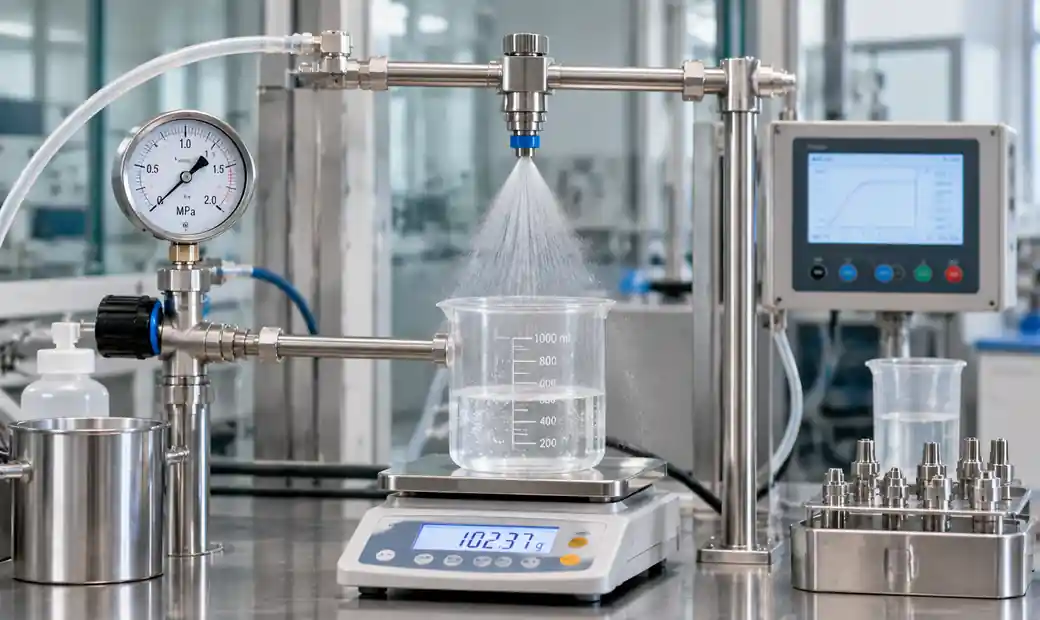
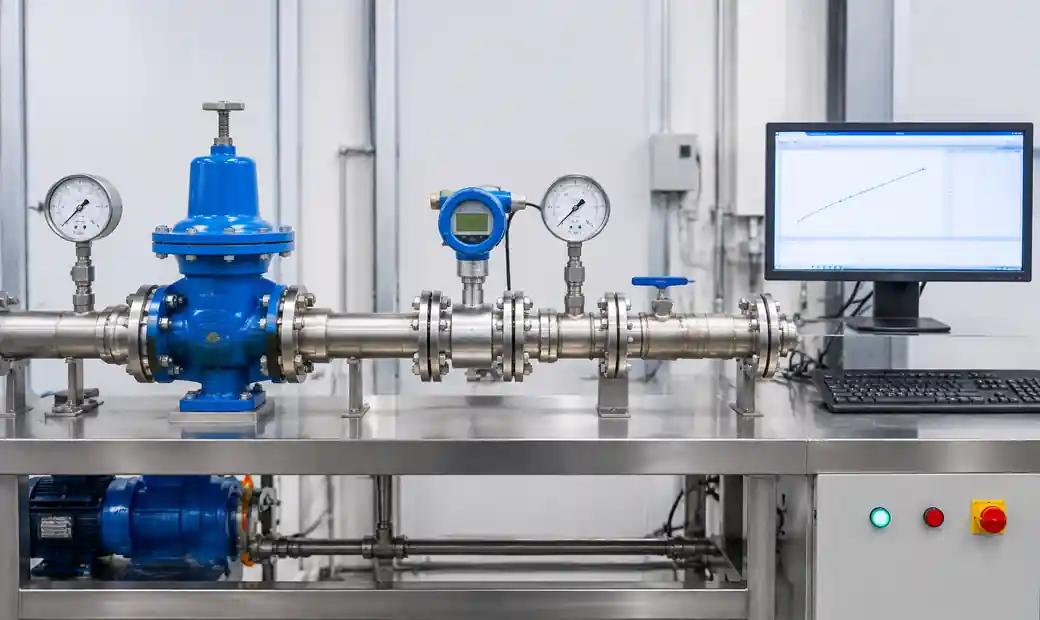
! 1-boquilla-industrial-control-calidad-pruebas-laboratorio Equipo de prueba de rendimiento de boquillas de pulverización en laboratorio de control de calidad mostrando un montaje de medición de caudal
Según la investigación de Spraying Systems Co., incluso un desgaste del orificio al 5% crea huecos de cobertura en aplicaciones de precisión. Las pruebas identifican desgaste antes de causar desperdicio de materiales (consumo excesivo del 10-40%), defectos del producto (distorsión del patrón), pérdida de energía (caída del 8-15% en la eficiencia de la bomba) o violaciones de cumplimiento (incumplimientos de caudal del permiso).
Métodos de prueba de caudal
El caudal debe cumplir con las especificaciones del fabricante con un ±5% (precisión) o ±10% (uso industrial general).
Método Gravimétrico
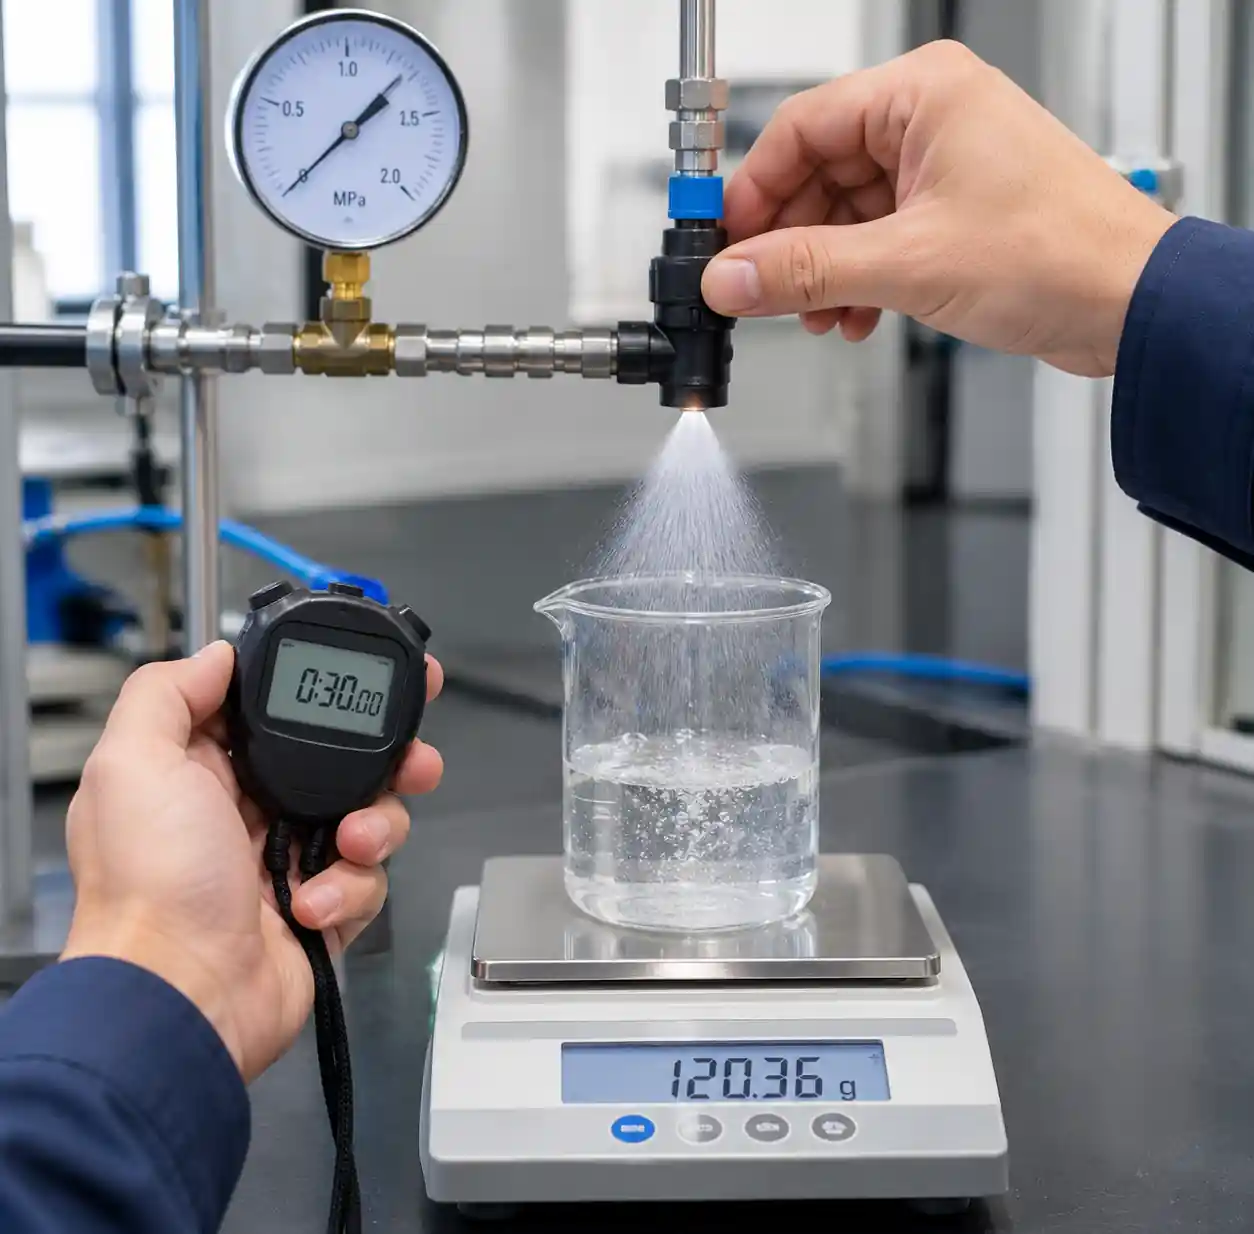
El estándar de laboratorio para toberas atomizadoras de aire y aplicaciones críticas. Equipo: balance analítica (±0,1g), cronómetro (±0,01s), manómetro (±0,5% FSA), termómetro.
Protocolo: Estabilizar la presión → recoger el spray durante 60-300 segundos → pesar la masa → calcular Q = (Masa × SG) / Tiempo → repetir 3× y promedia.
Umbrales de reemplazo según estudios de desgaste:
- 5%: Recubrimiento de precisión, farmacéutica, procesamiento de alimentos
- 10%: Aplicaciones industriales estándar
- 15%: Supresión de polvo no crítico por lavado ! método gravimétrico de prueba de caudal con 2 boquillas Técnico realizando pruebas de caudal gravimétrico en boquillas de pulverización industrial utilizando una báscula de precisión
Método volumétrico
Pruebas de campo para boquillas de limpieza de tanques: recogidas en recipiente calibrado → marca de tiempo hasta volumen → Q = Volumen / Tiempo. Precisión: ±-5%.
Comparación de caudalímetros
| Tipo de medidor | Precisión | Lo mejor para | Limitaciones |
|---|---|---|---|
| Electromagnético | ±0,5% | Sistemas basados en agua | Necesita conductividad >5 μS/cm |
| Turbina | ±0,25-1% | Limpio, baja viscosidad | El ensuciamiento/desgaste afecta a la precisión |
| Coriolis | ±0,1% | Viscoso, multifásico | Alto coste, caída de presión |
| Desplazamiento positivo | ±0,5% | Aceites, productos químicos | No para abrasivos |
Protocolos EPA requieren verificación anual de calibración.
Análisis de patrones de pulverización
Las pruebas de patrón revelan desgaste, obstrucciones o defectos que las pruebas de caudal pasan por alto. Las boquillas pueden superar pruebas de flujo mientras entregan patrones distorsionados que provocan fallos en la aplicación.
Pruebas de Patronadores
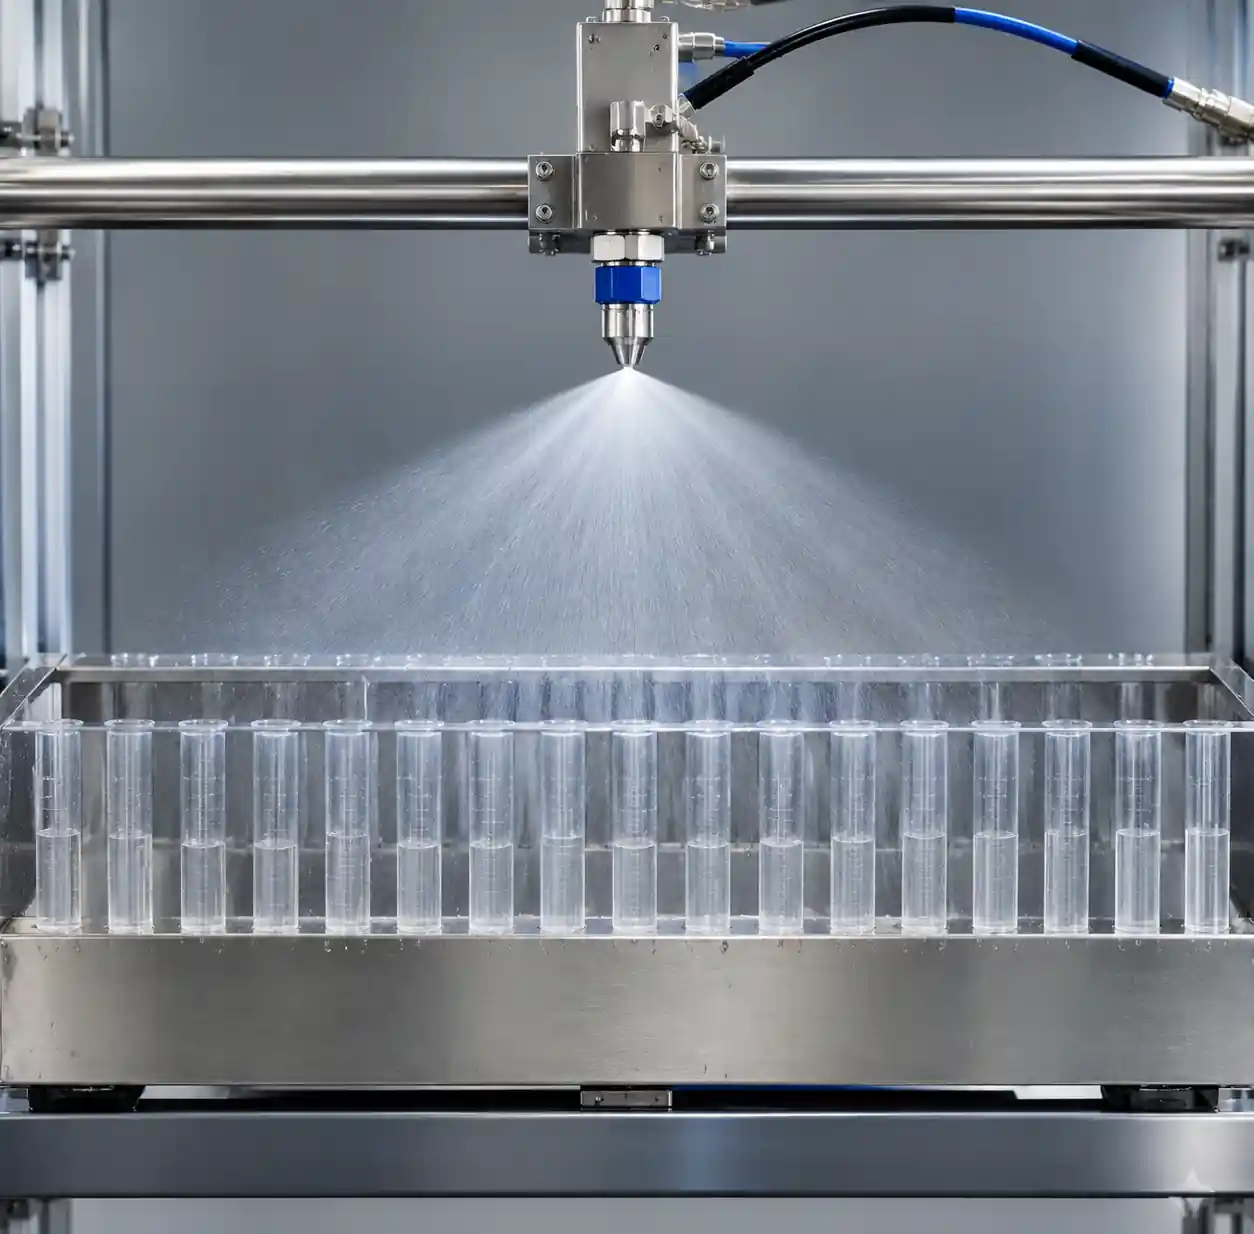
Recoge el spray a través de varios tubos para mapear la distribución volumétrica y calcular el coeficiente de variación (CV).
Montaje: 20-50 tubos de recogida espaciados 2-5 cm → 50 cm de distancia de la boquilla (ISO 5682-1) → recogida de 1-3 minutos → presión ±2%.
Análisis: Calcular el volumen medio → desviación estándar → CV = (DE / Media) × 100%
Aceptación:
- CV <10%: Excelente (agricultura de precisión, recubrimiento) - CV 10-15%: Uso industrial aceptable - CV >15%: Reemplazar
Investigación muestra CV <7% óptima para boquillas planas de ventilador en pulverización de precisión. ! 3-válvulas-de-análisis-patrones-de pulverización-patronizador-recolectoras Equipos de prueba de patrón con tubos de recogida que muestran el análisis de distribución de patrones de pulverización
Inspección visual
Verificación en el campo pulverizando sobre una superficie limpia. Comprobado: simetría alrededor de la línea central, bordes afilados húmedos-secos, sin centros huecos en conos completos, sin relaves. Los defectos indican: estrías (obstrucción parcial), centro pesado/bordes débiles (desgaste), patrón asimétrico (daño en la punta).
Medición láser
El método sin contacto captura: ángulo de pulverización (±0,5°), ancho del patrón, análisis de simetría, estabilidad dinámica. Es fundamental para toberas huecas de cono en aplicaciones de depurado de gases.
Medición del tamaño de la gota
La distribución del tamaño de las gotas (DSD) determina la eficiencia de cobertura, las tasas de evaporación, el potencial de deriva y la interacción superficial. El mismo caudal produce resultados muy diferentes según el tamaño de las gotas.
Parámetros clave
| Parámetro | Definición | Importancia |
|---|---|---|
| Dv10 | Volumen un 10% menor que esto | Fracción fina, potencial de deriva |
| Dv50 (VMD) | Diámetro medio del volumen | Caracterización del tamaño primario |
| Dv90 | Volumen 90% menor que esto | Fracción gruesa, fuerza de impacto |
| Tramo | (Dv90 - Dv10) / Dv50 | Uniformidad (menor = mejor) |
ISO 25358:2018 clasifica: Muy fina (<100 μm) a Extremadamente gruesa (>650 μm).
Métodos de medición
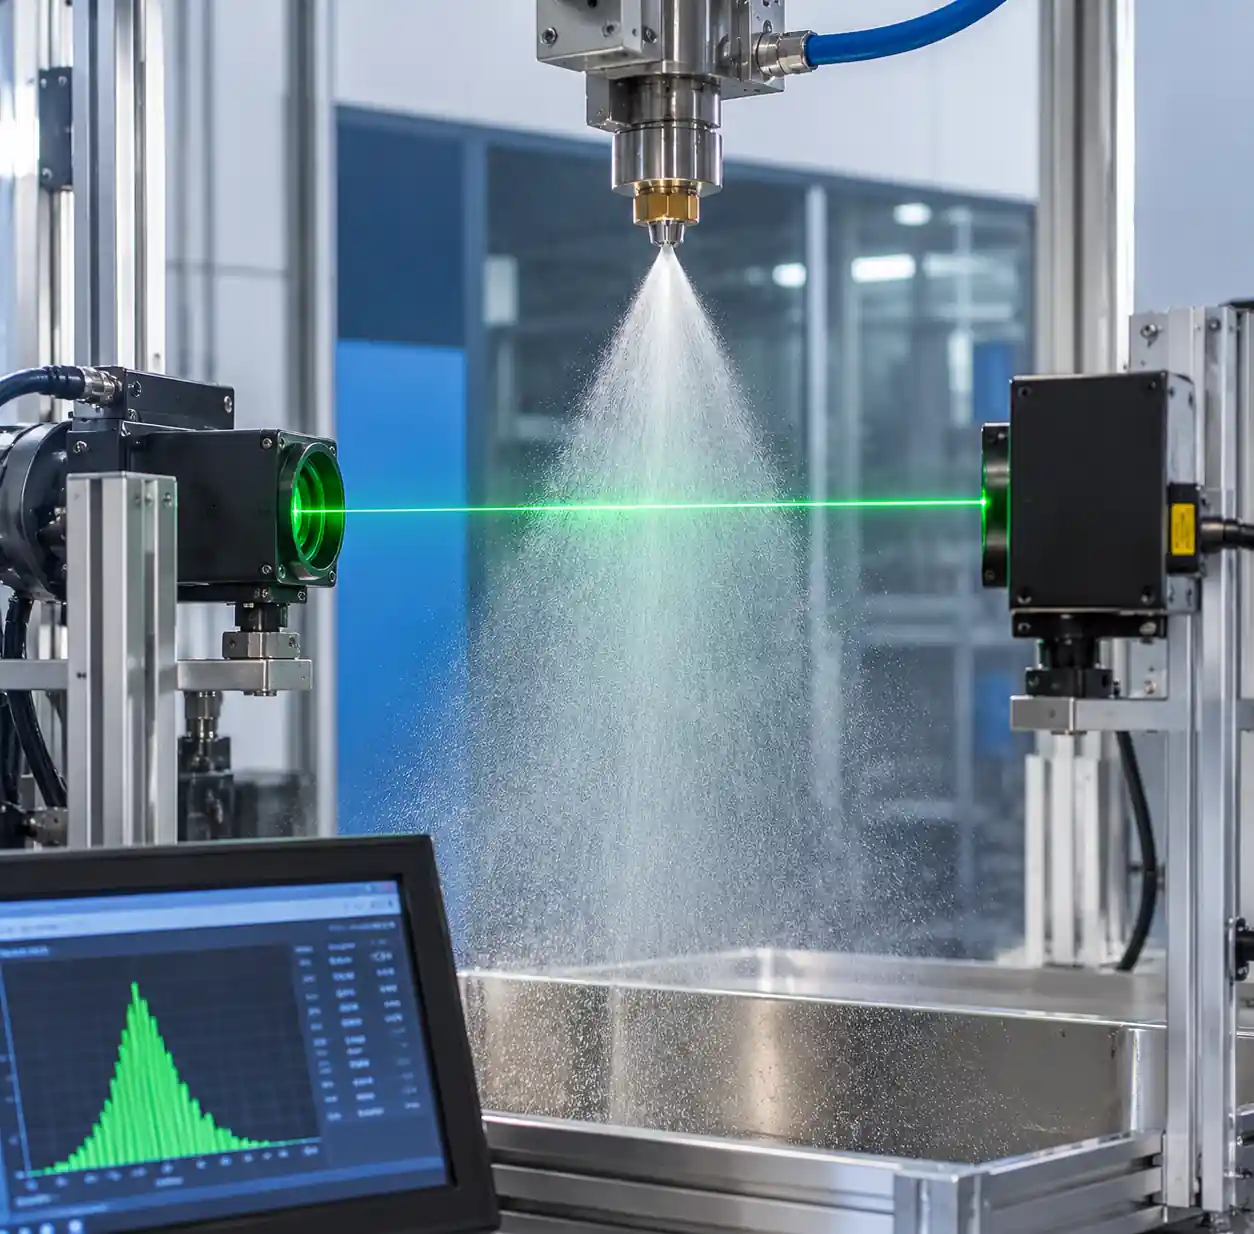
Difracción láser: Estándar industrial, rango de 0,1-3000 μm según ISO 13320. Duración de la prueba: 10-30 segundos, ±2% de precisión. Usado para el revelado de tobera de pulverización fina.
Doppler de fase (PDA): Tamaño + velocidad simultáneos en puntos espaciales. Investigación muestra superioridad para mapeo por pulverización punto por punto, caracterización de velocidades y flujo bifásico.
Shadowgraphy: Imagen directa para calibración. Estudios de boquilla ISO validar contra otros métodos. ! Sistema de medición del tamaño de gotas de difracción de láser 4-láser Sistema de difracción láser que mide la distribución del tamaño de las gotas de la boquilla del pulverizador con el spray visible
Objetivos de aplicación
- Humidificación: Dv50 = 5-15 μm (evaporación completa)
- Recubrimiento: Dv50 = 30-80 μm (cobertura sin tramos)
- Refrigeración: Dv50 = 100-400 μm (transferencia de calor)
- Limpieza del tanque: Dv50 = 500-2000 μm (fuerza de impacto)
Caracterización de Presión-Flujo
La relación presión-flujo revela el rendimiento hidráulico. Las toberas diseñadas correctamente siguen Q = K × √P, donde K es el coeficiente de flujo.
Coeficiente de descarga
Cuantifica la eficiencia frente al flujo teórico. Investigación muestra que las toberas bien diseñadas alcanzan Cd = 0,92-0,98.
Cálculo: Medir el flujo real → calcular teóricamente Q = A × √(2ΔP/ρ) → Cd = Qactual / Qtheoretical
Interpretación:
- 0,95-0,98: Excelente, bajas mínimas
- 0,90-0,95: Bueno, típico industrial
- <0,90: Altas pérdidas, necesita optimización ! 5-curva-cauda-de presión-probando-múltiles-puntos-de-presión Configuración de prueba de factor K con boquilla de pulverización que muestra reguladores de presión y equipos de medición de caudal
Pruebas del factor K
K = Q / √P simplifica los cálculos del sistema.
Protocolo: Prueba a 5+ presiones (por ejemplo, 20, 40, 60, 80, 100 PSI) → medir el caudal → calcular K → verificar <3% de variación.
Las toberas reales muestran Q = K × P^n donde n = 0,45-0,52 debido a turbulencia, efectos Reynolds y cavitación. Estudios del NIST muestran que las toberas calibradas coinciden dentro del 0,15% entre laboratorios.
Frecuencia y criterios de pruebas
Recepción de calidad entrante
Prueba de flujo al 100% para toberas de producción. Análisis de muestra (1-5%) para el tamaño del patrón o gota. Límites: caudal ±3-5%, patrón CV <10%, ángulo ±3°. ### Horario en servicio | Aplicación | Intervalo | Métricas clave | Reemplazar cuando | |---|---|---|---| | Recubrimiento de precisión | 100-200 horas | Caudal, CV, tamaño de gota | Caudal >5%, CV >10% | | Limpieza de acuarios (alimentaria/farmacéutica) | 500 horas/trimestral | Flujo, cobertura | Flujo >10%, huecos | | Sistemas de refrigeración | 1000 horas/semestral | Flujo, ángulo | Flujo >15%, obstrucción | | Supresión del polvo | 2000 horas/anual | Flujo | Flujo >20% |
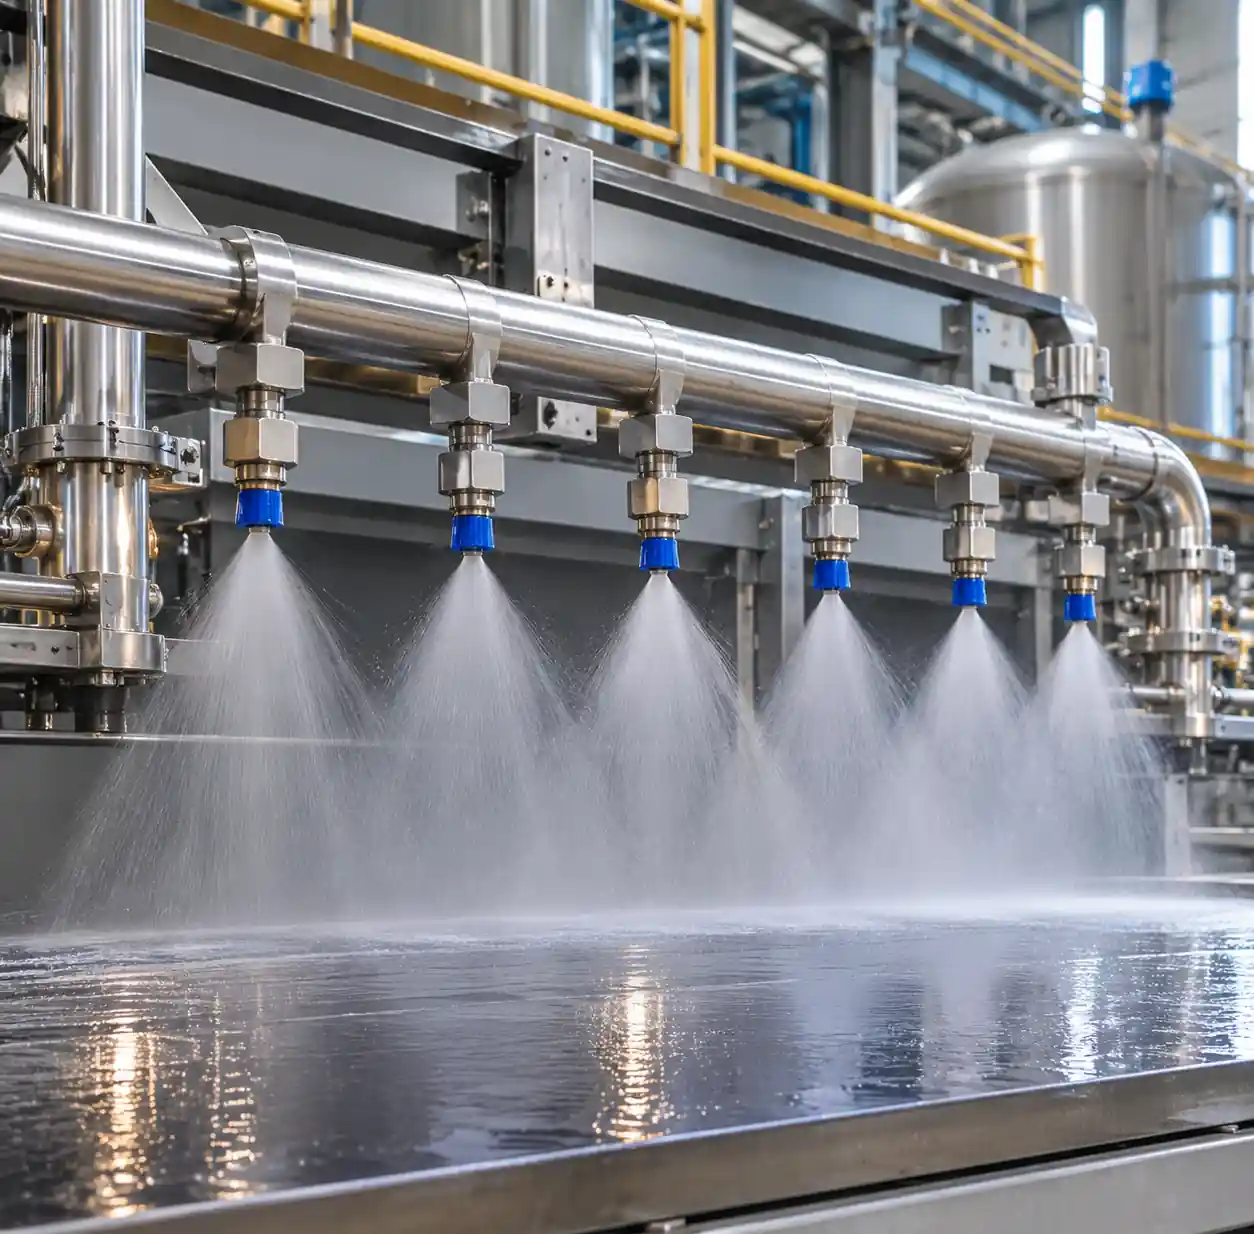
Investigación muestra que la sustitución proactiva al umbral de fallo del 80% reduce el tiempo de inactividad en un 65%. ! 6-industrial-tobera-matriz-instalación-sistema-colector Sistema industrial de colector de boquillas de pulverización que muestra múltiples boquillas que requieren pruebas periódicas de rendimiento
Documentación
Registro: fecha de prueba, operador, calibración del equipo, condiciones (presión, temperatura), valores medidos, aprobado/fallado, acciones correctivas. ISO 9001 requiere trazabilidad para las industrias reguladas.
Desafíos comunes
Fluctuación de presión: ±5% presión → ±2,5% de error de flujo. Usa un regulador ±1%, permite estabilización de 30 segundos.
Efectos de la temperatura: La viscosidad del agua cambia entre un 2-3%/°C, y los aceites 5-10%/°C. Estabiliza los líquidos a ±2°C y aplica correcciones.
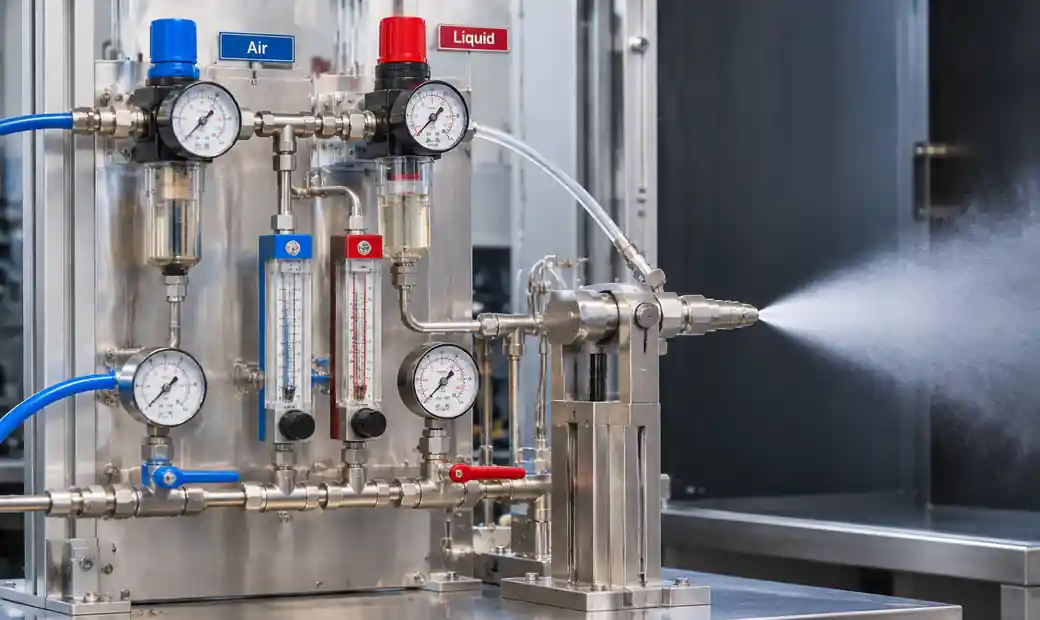
Boquillas de dos fluidos: Atomización de aire requiere control de la presión del líquido + presión del aire + proporción aire-líquido. Prueba en todo el rango ALR. ! 7-tobera-atomizadora-aire-dos-fluidos-pruebas-de rendimiento Prueba de rendimiento de la boquilla de atomización de aire que mostró regulación de presión de aire comprimido y líquido
Muestreo de gotas: Las medidas del centro difieren de los bordes. directrices ISO recomiendan múltiples puntos, mecanismo de giro >muestreo de 10.000 gotas.
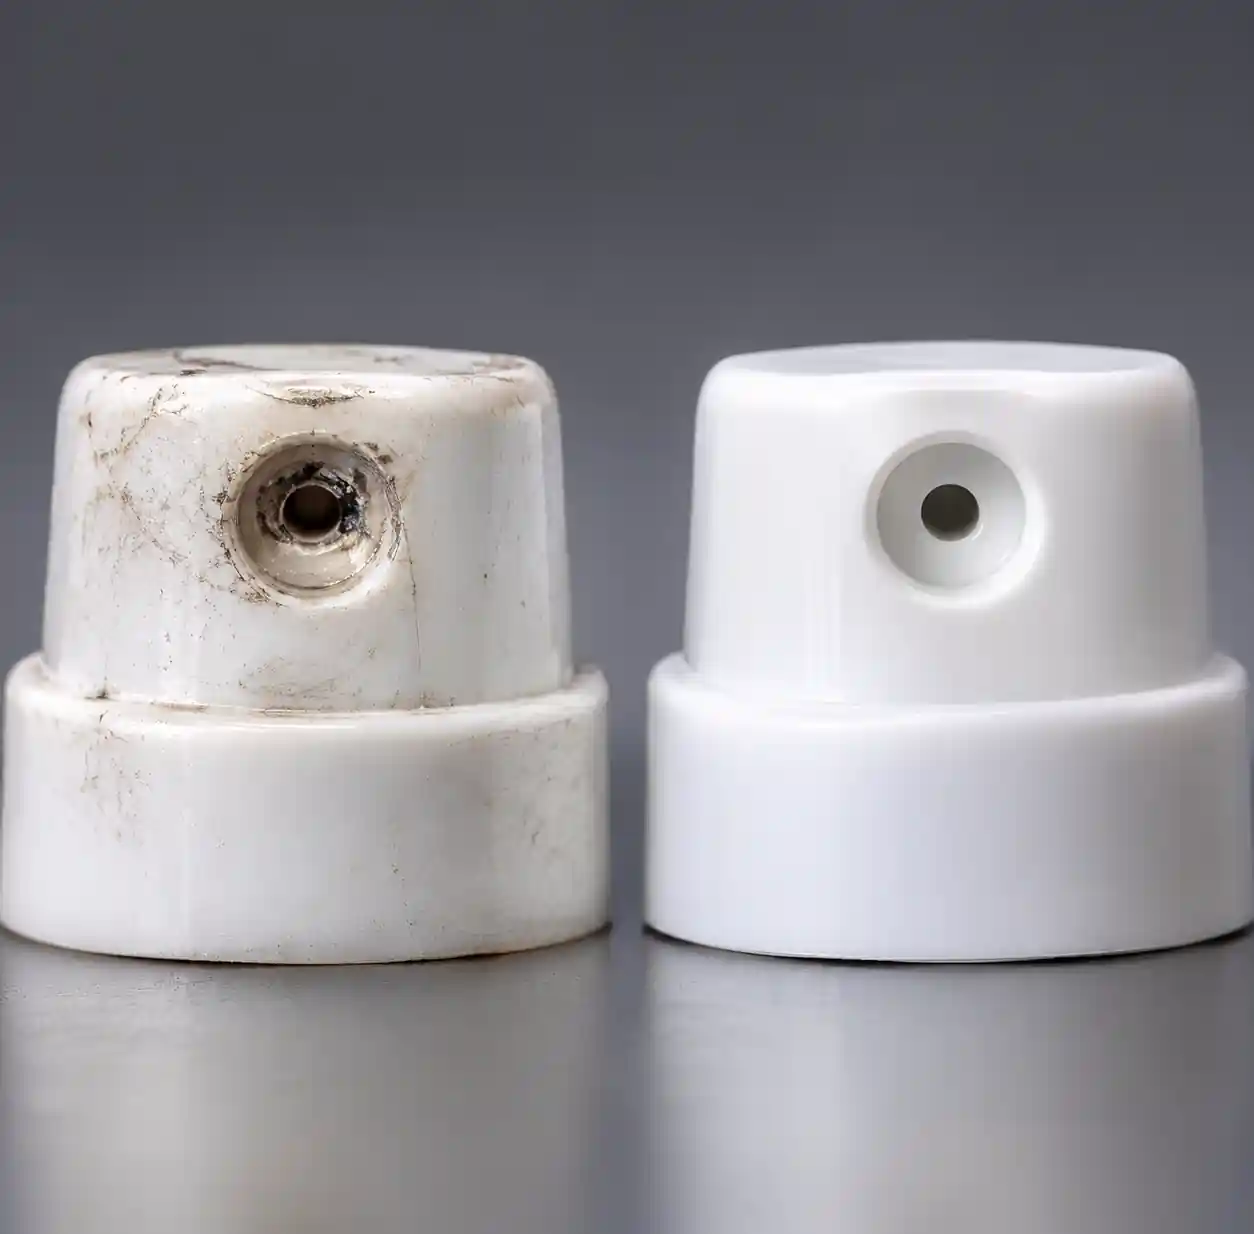
Variación unitaria: Las tolerancias de fabricación generan una variación de flujo del ±2-4%. Ordenar bins por factor K para arreglos críticos que requieren emparejamiento del ±1%. ! microscopio comparador-u-orífio-de tobera-nueva-o-orígio-dos-u-huy Comparación de microscopio que muestra el orificio desgastado de la boquilla de pulverización frente a la nueva que muestra patrones de desgaste
Preguntas frecuentes
¿Con qué frecuencia deben probarse el rendimiento de las boquillas de pulverización?
La frecuencia de las pruebas depende de la gravedad de la aplicación. Recubrimiento de precisión: cada 100-200 horas. Refrigeración general: semestral (1000 horas). Aplicaciones de alto desgaste (lodos abrasivos): semanales. El análisis económico que compara el coste de las pruebas frente al tiempo de inactividad determina los intervalos óptimos, normalmente cuando el 5-10% alcanza los criterios de reemplazo.
¿Qué hace que las boquillas fallen en las pruebas de rendimiento?
Tres modos principales: (1) desgaste del orificio por abrasivos que causa aumento del flujo y distorsión del patrón (70% de fallos en YuechenPrecision); (2) Obstrucción por contaminación que crea patrones asimétricos (20%); (3) Daño físico por manejo (10%). El desgaste domina en el servicio industrial.
¿Pueden las pruebas predecir la vida útil restante de la tobera?
Sí. Calcula el caudal en función de las horas para determinar la tasa de desgaste (típico: 0,5-2% por 100 horas en servicio abrasivo). Cuando la tendencia proyecta un 10% de exceso en el siguiente intervalo, se programa el reemplazo. Esto reduce los reemplazos de emergencia en un 80% en nuestras instalaciones.
¿Qué equipo se requiere para la verificación básica?
Mínimo: (1) Manómetro de 1% de precisión; (2) Cilindro graduado de 500-1000 mL más cronómetro para el flujo; (3) Superficie plana para visualización del patrón. Este kit de 200-300 dólares ofrece un ±5% de precisión en el caudal, suficiente para decisiones de mantenimiento.
¿Necesitan diferentes tipos de boquillas métodos distintos?
Sí. Boquillas de cono completas céntrate en la uniformidad de flujo/ángulo. Conos huecos requieren medición del grosor del anillo. Aire atomizándose necesita caracterización de gotas a lo largo del rango ALR. Consulta las especificaciones del fabricante para los protocolos.
¿Qué precisión deben tener las mediciones?
La precisión de la medición debería ser un 5× mejor que la tolerancia. Para una especificación de flujo ±5%, usa equipo ±1%. Para ± 10% de tolerancia, ±2% es suficiente. Esto garantiza que la incertidumbre en la medición no consuma los límites de especificación según la ISO 17025.
¿Cuál es la relación entre el desgaste y la presión?
Una presión más alta acelera el desgaste mediante un aumento de velocidad/erosión. La velocidad de desgaste se duplica cuando la presión aumenta un 50%. La cavitación causa daños severos cuando la presión local cae por debajo de la presión de vapor. Diseñar sistemas al 60-80% de la presión máxima nominal para una vida útil óptima.
¿Deben reemplazarse las boquillas individualmente o en conjunto?
Para aplicaciones de cobertura uniforme (recubrimiento, lavado), se sustituyen los conjuntos completos de colectores para mantener la consistencia del flujo. El reemplazo individual es aceptable para: estaciones de tobera única, uso no crítico o cuando otros prueban dentro de la especificación del ±3%. Mezclar lo nuevo y el desgastado crea no uniformidad. Consulta nuestra guía de selección.
Conclusión
Las pruebas sistemáticas de toberas previenen pérdidas que superan los costes de prueba. Una boquilla de 30 dólares con un 10% de sobreespecificación desperdicia 2.000 dólares anuales solo en productos químicos, además de defectos de calidad que cuestan entre 10 y 100× más en chatarra. Cuatro mediciones —caudal (gravimétrico/volumétrico), patrón de pulverización (patronizador/visual), tamaño de la gota (difracción láser) y curvas presión-flujo (factor K)— proporcionan una caracterización completa.
Prueba en tres puntos: control de calidad entrante (verificación del flujo al 100%), puesta en marcha de la instalación (línea base) y intervalos programados (100-2000 horas). Utiliza criterios cuantitativos: flujo ±5-10%, patrón CV <10-15%, ángulo ±3°. El análisis de tendencias permite la sustitución predictiva antes de los fallos.
En YuechenPrecision Technology, nuestro laboratorio certificado por ISO realiza 50.000+ pruebas anuales de toberas utilizando medición gravimétrica de caudales, análisis de patrones láser y dimensionamiento de gotas de difracción láser. Esto garantiza que nuestros productos de pulverización industrial cumplan con especificaciones críticas para aplicaciones farmacéuticas, alimentarias, químicas y automotrices. Explora aplicaciones de fabricación para ver las pruebas en acción.